Uma fábrica de laticínios que planeja uma linha de leite pasteurizado de 10.000 L/h enfrenta uma decisão que parece simples no papel: aquecer o leite cru a 72°C, mantê-lo por 15segundos, resfriá-lo e enchê-lo. Na prática, o pasteurizador é tão confiável quanto os sistemas de armazenamento, clarificação, padronização, homogeneização, envase e limpeza de leite cru conectados a ele. Uma linha de produção de leite pasteurizado é, portanto, melhor entendida como um fluxo higiênico contínuo, e não como uma única máquina.
A conclusão que importa para os compradores é esta: o prazo de validade, a segurança alimentar e o sabor são decididos antes do leite chegar ao pasteurizador e novamente depois de sair do tubo de retenção . O leite cru com alta contagem de bactérias reduzirá o prazo de validade, mesmo que o pasteurizador funcione perfeitamente. O preenchimento em um ambiente não higiênico recontaminará um produto totalmente pasteurizado. Falhas na limpeza desfarão tudo em poucas execuções de produção. Portanto a linha deve ser avaliada como um sistema, desde a recepção do caminhão-tanque até o produto embalado.
Cada linha de produção de leite pasteurizado é construída em torno de uma combinação validada de tempo e temperatura. A referência mais comum na prática láctea internacional é 72°C por 15 segundos , conhecida como pasteurização de alta temperatura e curto tempo (HTST). Este tratamento destrói patógenos vegetativos como Salmonella, Listeria e E. coli, causando apenas danos limitados à qualidade nutricional e sensorial do leite.
| Método | Temperatura | Tempo de espera | Aplicação típica |
|---|---|---|---|
| LTLT (lote) | 63°C | 30 minutos | Volumes pequenos ou artesanais |
| HTST | 72 °C | 15 s | Leite fluido padrão na maioria das fábricas |
| Maior calor, menor tempo | 89ºC | 1,0s | Vida útil prolongada sob refrigeração |
| UHT | 135–150°C | 2–5 segundos | Leite estável no ambiente |
O tempo de espera é tão importante quanto a temperatura. Em uma linha HTST, o tubo de retenção deve ser longo o suficiente para manter cada partícula de leite a 72 °C por pelo menos 15 segundos na vazão máxima projetada. Uma válvula de desvio de fluxo a jusante do tubo de retenção envia automaticamente o leite subaquecido de volta ao tanque de equilíbrio. Sensores de temperatura, instrumentos de registro e válvulas de desvio não são, portanto, acessórios opcionais; eles são a espinha dorsal da segurança da linha. A verificação normalmente é feita com o teste da fosfatase, pois a enzima fosfatase alcalina é inativada em condições de pasteurização.
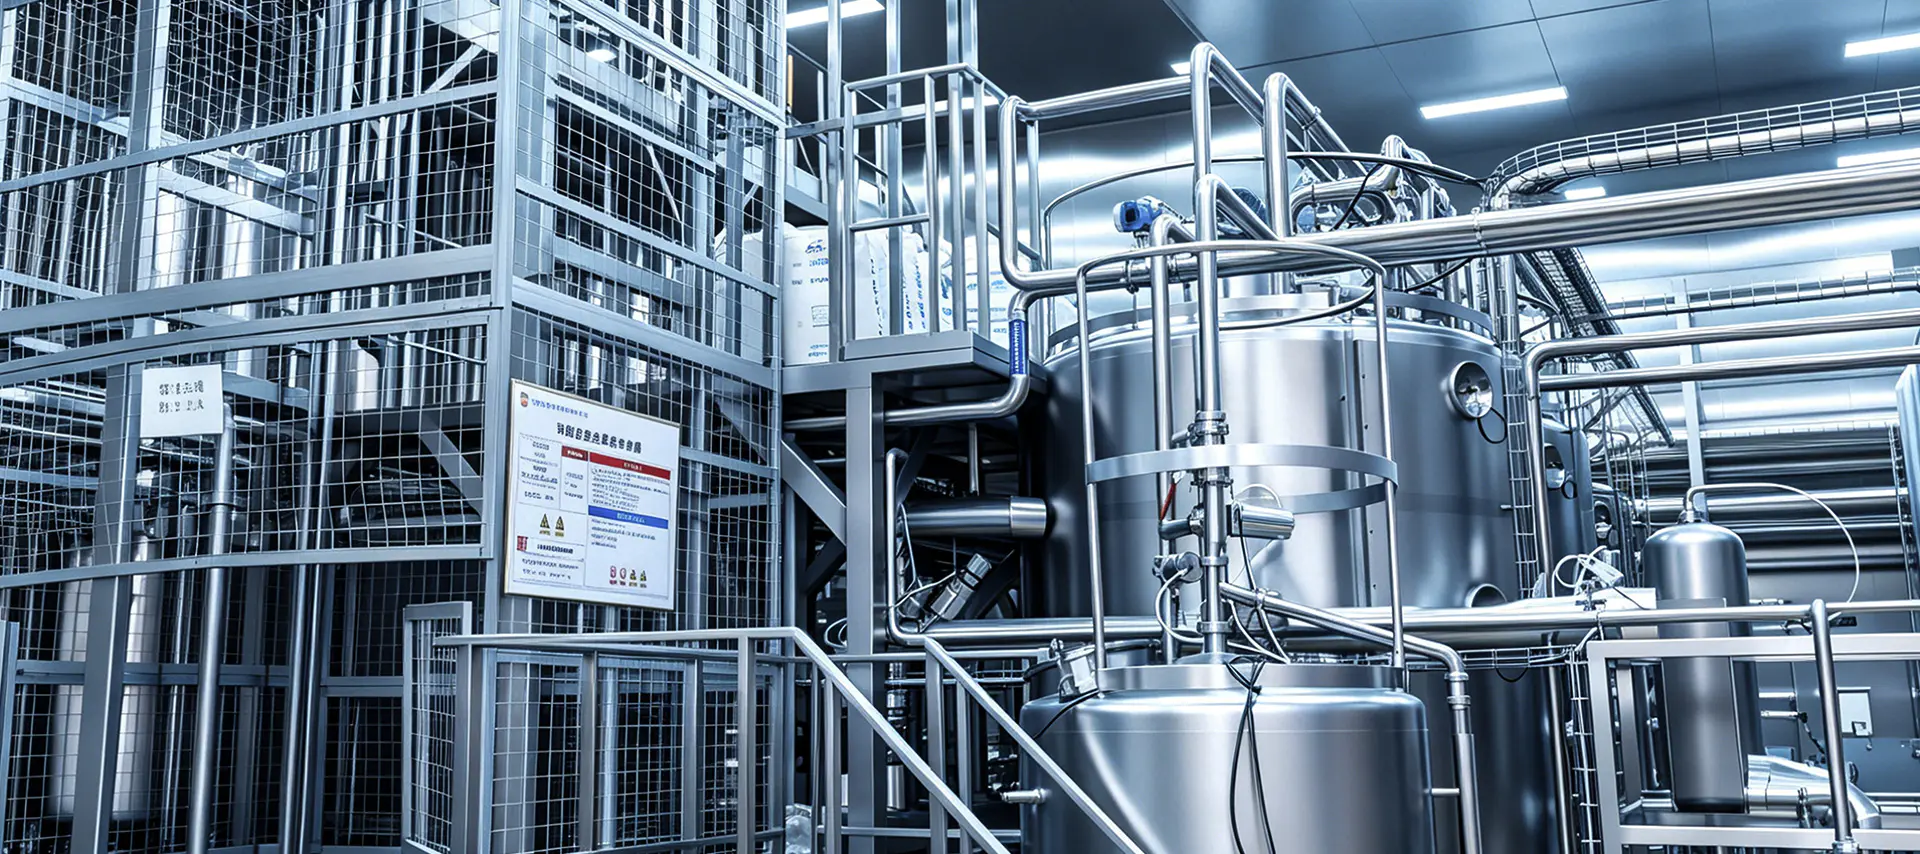
Uma linha padrão pode ser dividida em preparação, tratamento térmico, enchimento e limpeza. Cada etapa utiliza equipamentos selecionados de acordo com capacidade, características do produto e requisitos de higiene.
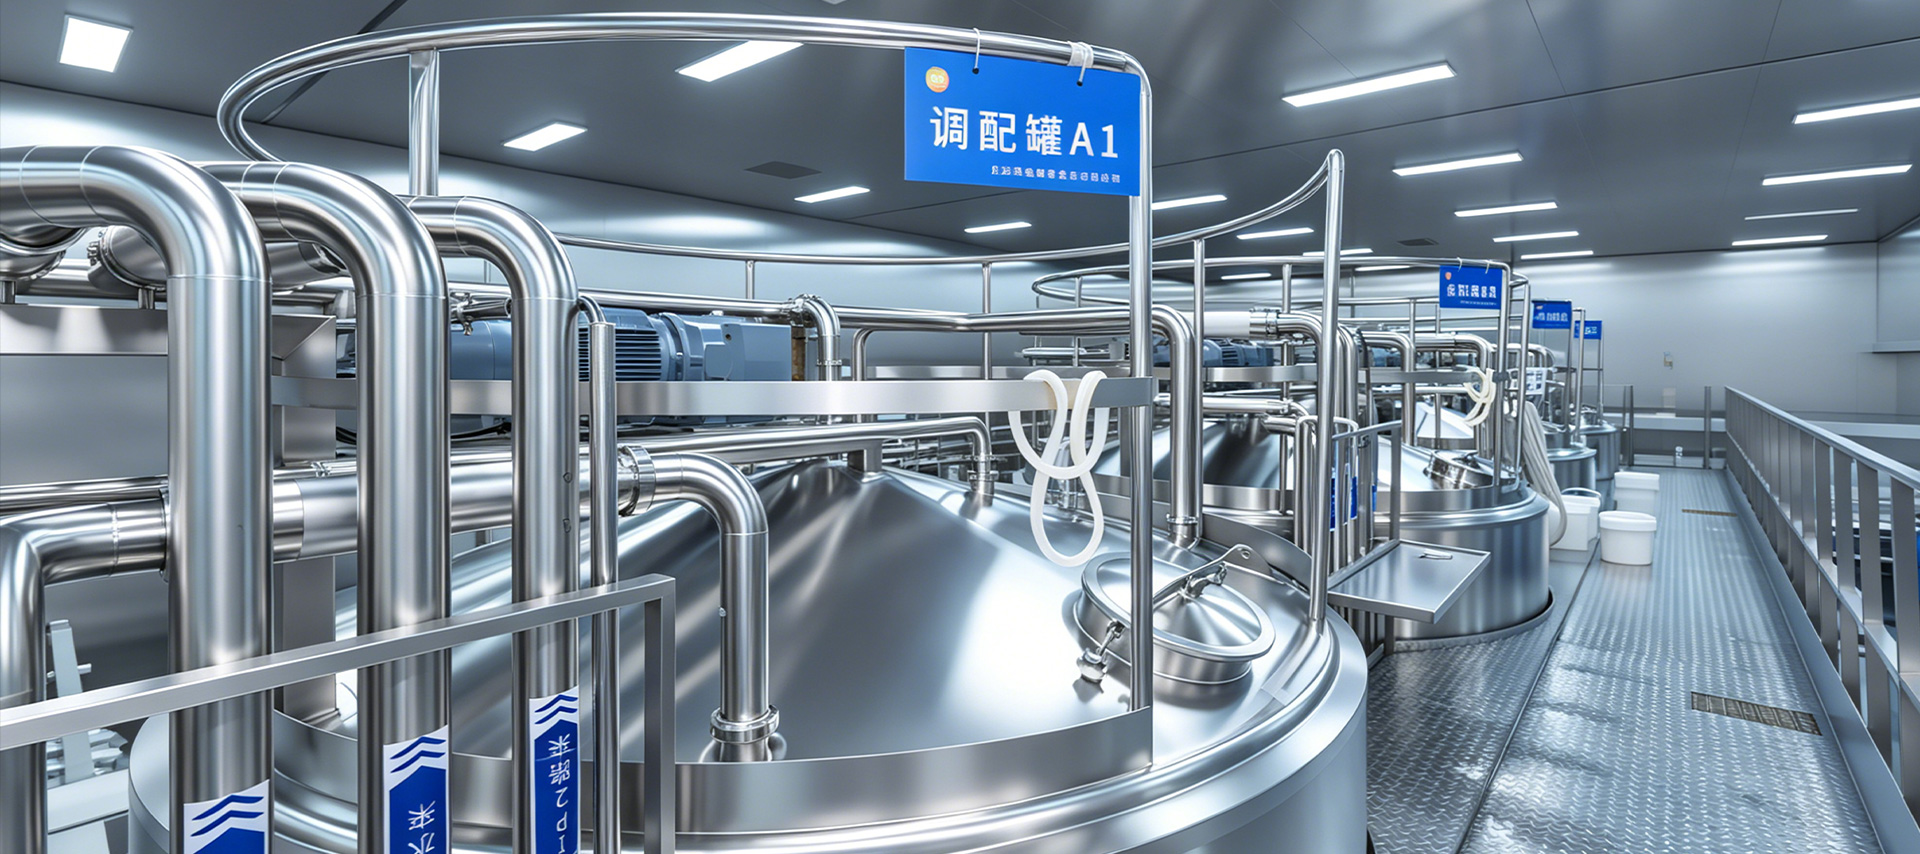
O leite-tanque é recebido através de uma estação receptora com filtro, medidor de vazão e resfriador de placas, e então armazenado abaixo de 4 °C para limitar o crescimento bacteriano. A capacidade de armazenamento deve abranger pelo menos um ou dois turnos de enchimento. Um tanque de armazenamento isolado de camada dupla mantém a temperatura do leite estável e protege-o do calor ambiente. As grandes fábricas costumam usar tanques de silo externos para reduzir o custo de construção, enquanto as fábricas de laticínios menores normalmente escolhem tanques internos isolados com agitação suave.
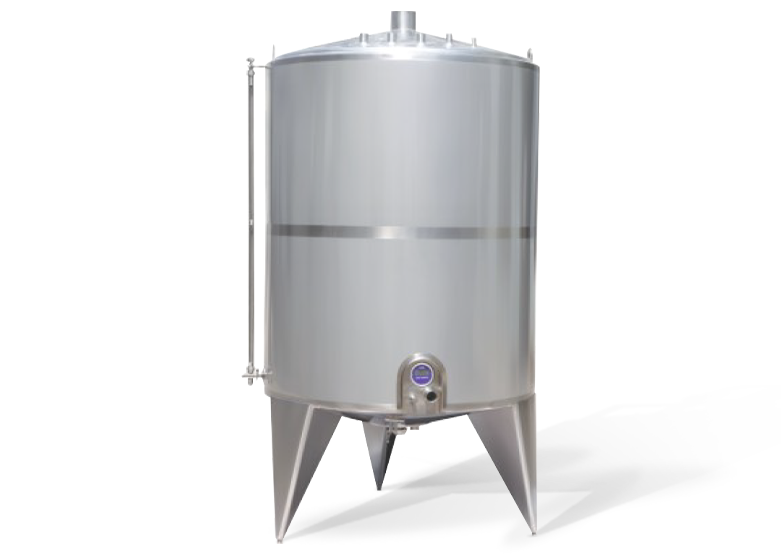 Fornecedores de tanques isolados de camada dupla, fábrica personalizada, fabricantes - Xangai Yi Yang Fluid Tech é fornecedor de tanques isolados de camada dupla, fábrica e fabricantes de tanques isolados de dupla camada personalizados na China, F ... Ver Produto →
A padronização ajusta o teor de gordura ao valor impresso no rótulo. A padronização em linha utiliza um separador centrífugo para produzir leite desnatado e creme, que são recombinados em proporções calculadas. A homogeneização ocorre a uma pressão típica de 150–200 bar em um homogeneizador de dois estágios, reduzindo o tamanho dos glóbulos de gordura para que o creme não se separe e a sensação na boca permaneça suave.
O coração da linha é um patim do trocador de calor de placas construído para regeneração, aquecimento, retenção e resfriamento. Na seção de regeneração, o leite pasteurizado quente aquece o leite frio que chega e recupera 90–95% da energia, reduzindo a demanda de vapor e água gelada. O produto então entra na seção de aquecimento, passa pelo tubo de retenção e é resfriado a 2–4 °C antes do enchimento. Uma válvula de desvio de fluxo protege o processo: se a temperatura cair abaixo do setpoint, a válvula desvia o produto de volta para reprocessamento.
 Fornecedores de skid de trocador de calor, fábrica personalizada, fabricantes - Shanghai Yi Yang Yi Yang Fluid Tech é fornecedor de skid de trocador de calor, fábrica de skid de trocador de calor personalizado e fabricantes na China, descrição de função... Ver Produto →
O leite pasteurizado é enchido a frio, portanto a sala de envase deve minimizar a contaminação atmosférica. Cada um dos enchimentos de bolsas, garrafas e caixas impõe diferentes requisitos de higiene. Muitas fábricas incluem uma máquina de desgaseificação totalmente automática antes do enchimento para remover o ar dissolvido, o que reduz a oxidação e melhora a estabilidade do sabor. Após cada produção, toda a linha, desde os tanques de leite cru até os bicos de enchimento, é limpa por equipamento automatizado do sistema de limpeza CIP , circulando soluções cáusticas e ácidas em temperaturas e vazões definidas. Sem CIP, os resíduos de proteínas e gorduras formam rapidamente biofilmes que nenhum desinfetante consegue alcançar totalmente.
 Fornecedores de equipamentos de sistema de limpeza CIP, fábrica personalizada, fabricantes - Shangh Yi Yang Fluid Tech é fornecedor de equipamentos de sistema de limpeza CIP, fábrica de equipamentos de sistema de limpeza CIP personalizados e fabricantes em Ch ... Ver Produto →
A escolha de componentes individuais é apenas metade do projeto. A linha funciona de acordo com o padrão somente quando a engenharia ao seu redor está correta.
A capacidade da linha deve ser calculada a partir da produção diária e das horas de operação, com um buffer prático de 10–20%. Uma linha de 10.000 L/h funcionando 12 horas por dia produz cerca de 120.000 L por dia; se a mesma linha tiver de produzir posteriormente 180.000 L, o projeto deverá mudar, e não apenas o cronograma. O planejamento de utilidades é igualmente crítico: vapor para aquecimento e CIP, água gelada para resfriamento, ar comprimido para válvulas e máquinas de envase e capacidade elétrica para bombas e homogeneizadores. Muitos atrasos em projetos decorrem de uma caldeira a vapor subdimensionada ou de um fluxo insuficiente de água gelada.
As linhas modernas usam controle PLC e IHM com gerenciamento de receitas, controle automático de pasteurização, registro de tendências e registros de alarmes. Para o leite pasteurizado, onde alguns graus ou segundos decidem a segurança, o registro de dados faz parte da conformidade. Os registros devem ser auditáveis e exportáveis para equipes de qualidade e inspeções regulatórias. Um fornecedor que oferece engenharia turnkey e implementação de projetos mantém a automação, a tubulação e as utilidades consistentes desde o projeto, o que reduz os riscos de integração no local.
Uma decisão importante para toda empresa de laticínios é produzir leite pasteurizado, leite UHT ou ambos. O leite pasteurizado deve permanecer abaixo de 4 °C desde o laticínio até o consumidor e normalmente oferece 7 a 15 dias de vida útil; o seu sabor fresco torna-o no produto preferido em mercados com uma cadeia de frio fiável. Um Linha de produção de leite UHT aquece o leite a 135–150 °C por 2–5 segundos e o enche assepticamente, proporcionando vários meses de vida útil em temperatura ambiente com um custo de energia mais alto. Muitas plantas instalam ambas as linhas e compartilham os sistemas de preparação e limpeza, mantendo as seções de tratamento térmico separadas.
A maneira mais confiável de selecionar um fornecedor é avaliar como eles lidam com a validação de processos, o design higiênico e o suporte pós-venda. Solicite pelo menos o seguinte antes de fazer um pedido:
Certificados de materiais para aço inoxidável 316L, registros de inspeção de solda e especificações de acabamento superficial determinam o grau de limpeza da linha. Documentação não é papelada; é a evidência de que a linha atenderá à redução de toras exigida e ao prazo de validade desejado. Um fornecedor com uma forte equipe de engenharia pode adaptar a linha à qualidade do seu leite cru, estratégia de padronização de gordura e requisitos regulatórios locais.
Uma linha de leite pasteurizado geralmente funciona em vários turnos, portanto, peças sobressalentes e serviço rápido fazem parte do seu custo operacional. Confirme os prazos de entrega de placas, juntas, bombas e componentes de controle e pergunte sobre comissionamento e treinamento de operadores. O compromisso do fornecedor com o serviço técnico afeta mais o seu tempo de atividade do que o preço inicial do equipamento.
Uma vez claros os padrões e definidos os equipamentos, o risco remanescente está principalmente na integração. Um fornecedor que projeta, fabrica e comissiona toda a linha pode reduzir interfaces e encurtar o cronograma do projeto. Ao comparar cotações, revise o completo linha de produção de leite pasteurizado escopo, incluindo projeto de processo, fornecimento de equipamentos, instalação e comissionamento, para confirmar que o que é citado é um sistema em funcionamento e não uma coleção de máquinas.

Detalhes de contato
Production Address: Nº 9188 Chuannan Fenggong Road, distrito de Fengxian, Xangai
Office Address: Sala 603, Edifício 57, No. 260 Maoyuan Road, Distrito de Fengxian, Xangai
TEL: 86-18221904658
E-mail: [email protected]
Link rápido
Product
Solicitar orçamento personalizado Precisa de algo especial? Estamos aqui para ajudar.