O processamento UHT é definido por um simples conjunto de parâmetros: o leite é aquecido a 135–150°C, mantido por 2–5 segundos e depois resfriado rapidamente até a temperatura ambiente. O resultado é um produto comercialmente estéril que pode ser armazenado fechado em temperatura ambiente por 6 a 12 meses, em comparação com os 7 a 15 dias de vida útil refrigerado típico do leite pasteurizado HTST. Essa única diferença muda toda a lógica de uma fábrica de laticínios, incluindo o raio de distribuição, o formato da embalagem, as condições do armazém e a dependência da cadeia de frio.
Os parâmetros de temperatura, entretanto, descrevem apenas o resultado, não o custo. A fase UHT desencadeia reações de Maillard que causam um leve sabor de cozido, perdas parciais de tiamina e vitamina C e desnaturação da proteína do soro de leite, cuja gravidade depende da forma da curva completa de aquecimento, retenção e resfriamento. O aquecimento lento aumenta o escurecimento; o resfriamento insuficiente prolonga a exposição ao calor. Uma linha UHT bem projetada, portanto, tem menos a ver com atingir uma temperatura alvo do que com garantir que cada gota de leite experimente o mesmo histórico térmico compacto enquanto flui através do sistema.
Os sistemas UHT diretos injetam vapor culinário diretamente no produto, alcançando um aumento de temperatura extremamente rápido e uma carga térmica mínima, o que se adequa a produtos onde a preservação do sabor é a prioridade. Mas os sistemas diretos exigem vapor de alta qualidade, controles complexos de equilíbrio de pressão e um investimento inicial mais elevado. Os sistemas indiretos transferem calor através de trocadores de calor a placas ou tubulares, atingindo taxas de recuperação de calor acima de 90% e oferecendo controle mais intuitivo e programas CIP mais simples. Exceto para grandes fábricas de leite branco, a maioria das linhas UHT são construídas em torno de aquecimento indireto.
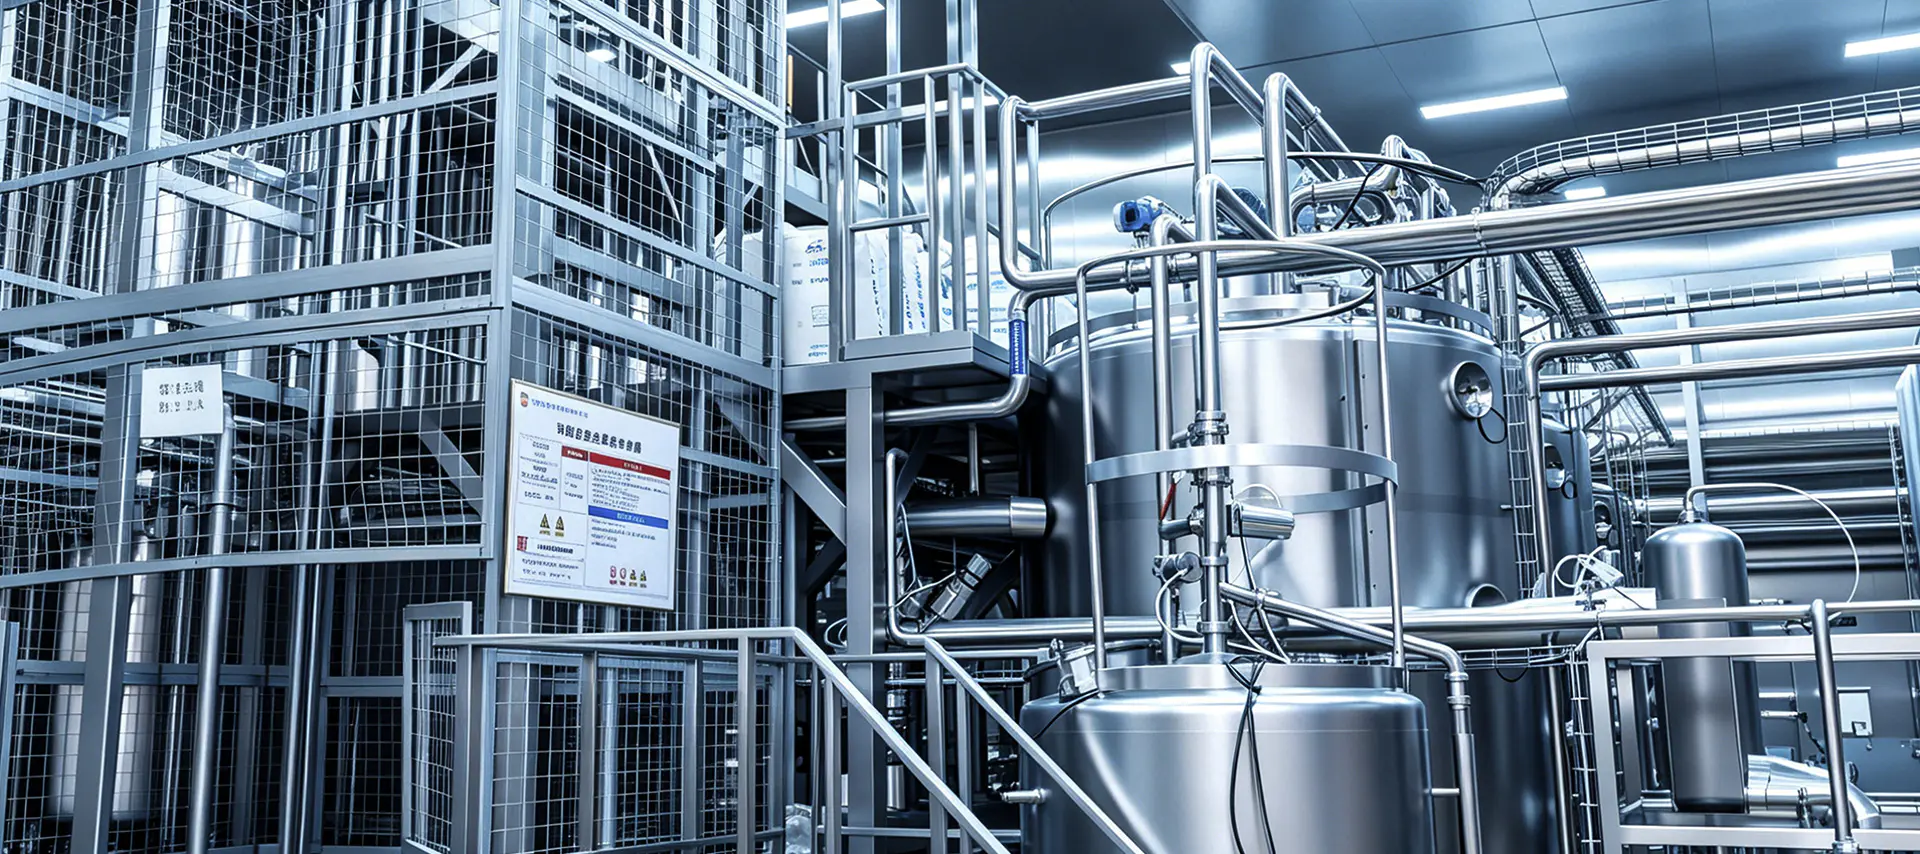
Numa configuração indireta, o pré-aquecimento, o aquecimento final e o resfriamento acontecem dentro dos mesmos módulos de transferência de calor. A qualidade do projeto desse pacote afeta diretamente a eficiência do aquecimento, a taxa de incrustação e o consumo de energia. É por isso que a avaliação do equipamento não deve parar na temperatura máxima de esterilização, mas deve concentrar-se na taxa prática de regeneração, na queda de pressão e na capacidade de limpeza do patim do trocador de calor em condições reais de produção.
 Fornecedores de skid de trocador de calor, fábrica personalizada, fabricantes - Shanghai Yi Yang Yi Yang Fluid Tech é fornecedor de skid de trocador de calor, fábrica de skid de trocador de calor personalizado e fabricantes na China, descrição de função... Ver Produto →
Uma linha UHT não é um esterilizador combinado com um enchedor. É uma série de etapas de processo interconectadas onde a qualidade de saída de cada etapa determina a estabilidade da próxima. Uma linha completa normalmente inclui os seguintes módulos:
Muitas plantas concentram sua atenção na seção UHT, mas a verdadeira restrição de capacidade geralmente está a montante. Se o leite cru tiver uma contagem microbiana inicial elevada, as enzimas resistentes ao calor podem sobreviver ao tratamento UHT e continuar a quebrar a gordura e a proteína durante o armazenamento, levando à coagulação ou a sabores estranhos semanas após o enchimento. A filtragem, desgaseificação e padronização adequadas reduzem a carga do esterilizador e também limitam os depósitos nas superfícies de transferência de calor.
A colocação do homogeneizador é igualmente importante. Quando a homogeneização é realizada antes do tratamento UHT, os glóbulos de gordura são refinados com uma viscosidade mais baixa e a tendência de incrustação do esterilizador é reduzida. Um homogeneizador mal especificado, por exemplo com pressão insuficiente ou má vedação, provoca agregação de gordura após a esterilização, e este defeito torna-se muito mais visível quando o produto é mantido fora da cadeia de frio.
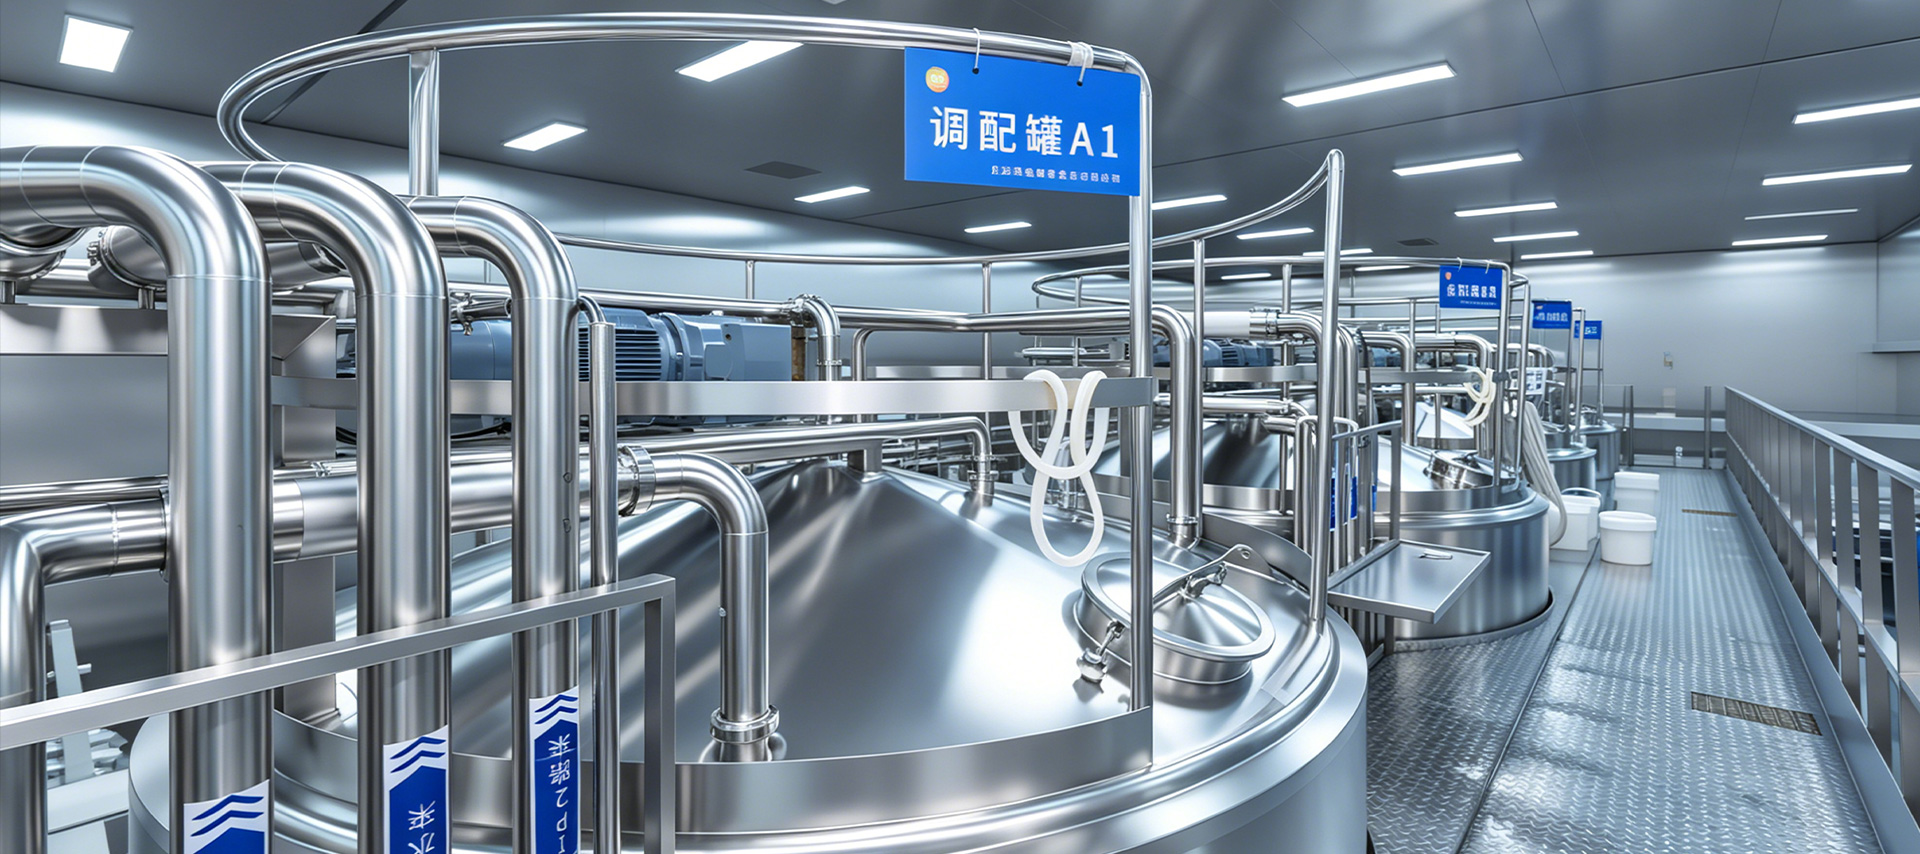
A seção UHT é o coração do processo da linha. O leite é rapidamente aquecido até a temperatura definida, passado através de um tubo de retenção durante o tempo de residência necessário e depois resfriado abaixo de 80°C. Se a temperatura cair abaixo do limite inferior do processo, uma válvula de desvio de fluxo deverá redirecionar automaticamente o produto subesterilizado para que nunca chegue à fase de enchimento.
Esta função depende não apenas do próprio esterilizador, mas também da instrumentação, dos trens de válvulas e da lógica de controle. Avaliando equipamento do sistema de esterilização portanto, requer uma análise mais detalhada da margem do projeto do tubo de retenção, da eficiência da transferência de calor, do tempo de resposta do sensor e da confiabilidade do sistema de desvio. Esses detalhes determinam se a linha pode manter a esterilidade comercial sob condições flutuantes de leite cru.
 Fornecedores de equipamentos de sistema de esterilização, fábrica personalizada, fabricantes - Shangh Yi Yang Fluid Tech é fornecedor de equipamentos de sistemas de esterilização, fábrica de equipamentos de sistemas de esterilização personalizados e fabricantes em Ch ... Ver Produto →
O papel da desgaseificação numa linha UHT é facilmente subestimado. O oxigênio dissolvido no leite cru acelera a oxidação da gordura e produz sabores rançosos, enquanto o ar arrastado perturba os medidores de vazão e a precisão do enchimento. Uma unidade de desgaseificação aumenta ligeiramente a temperatura do leite para reduzir a solubilidade do gás e depois aplica vácuo para remover o ar e parte dos compostos voláteis do aroma, melhorando a estabilidade do sabor do produto final.
Em uma linha adequadamente projetada, a capacidade de surto antes e depois da seção UHT absorve o comportamento intermitente de partida-parada do enchimento. Sem esse buffer, as interrupções no enchimento perturbam diretamente a velocidade do fluxo e o tempo de retenção no esterilizador, criando uma variabilidade oculta que nenhum circuito de controle pode corrigir totalmente.
A seleção da linha deve começar com uma capacidade realista e um plano de produto, e não com uma lista de máquinas. Somente depois que a faixa de capacidade for fixada o método de aquecimento, a área de troca de calor, o volume do tanque tampão e a velocidade de enchimento poderão ser combinados de forma coerente. A tabela abaixo mostra faixas de referência típicas.
| Capacidade | Abordagem Típica de Aquecimento | Considerações |
|---|---|---|
| 1.000–3.000 L/h | Trocador de calor de placas indireto | Layout compacto, menor demanda de energia, adequado ao fornecimento regional |
| 3.000–6.000 L/h | Infusão indireta ou a vapor | Requer tanques tampão maiores e ciclos CIP de maior eficiência |
| 6.000–12.000 L/h | Infusão a vapor ou sistemas mistos | Automação total, recuperação de calor, coordenação de enchimento sustentada |
A qualidade do leite cru estabelece um limite rígido para a vida útil do UHT. Durante o planejamento do projeto, o fornecedor deve receber dados claros sobre contagem microbiana, contagem de células somáticas e estabilidade térmica de proteínas, porque esses valores orientam a escolha da temperatura de esterilização e da pressão de homogeneização. Leite com baixa estabilidade térmica das proteínas tende a sujar rapidamente as superfícies de aquecimento, encurtando o tempo de funcionamento contínuo e aumentando o número de ciclos de limpeza.
No mercado interno chinês, o leite UHT é embalado principalmente em formatos assépticos de tijolo e travesseiro para distribuição ambiente. Quando a linha for planejada para exportação para o Sudeste Asiático, Oriente Médio ou África, a compatibilidade do material de enchimento, o formato da embalagem e as condições do armazém devem ser revisados antecipadamente. Se a mesma linha também manusear leite aromatizado ou bebidas lácteas, a sequência CIP deverá ser projetada para evitar contaminação cruzada entre trocas de produto.
Para uma planta que atende apenas um mercado local e não tem necessidade de distribuição ambiental, uma solução mais simples linha de produção de leite pasteurizado é muitas vezes a escolha de capital mais sensata. O valor económico da tecnologia UHT só aparece quando a longa vida útil e a logística à temperatura ambiente fazem parte do modelo de negócio.
A causa mais imprevisível de tempo de inatividade em plantas UHT é a obstrução das superfícies de transferência de calor. As proteínas do leite e os sais de cálcio depositam-se na parede quente, reduzindo gradualmente a eficiência da transferência de calor e aumentando a queda de pressão até que o sistema exija uma parada para limpeza. A maneira prática de controlar a incrustação é através da temperatura de pré-aquecimento, velocidade do fluxo e composição do leite cru, e não simplesmente encurtando o intervalo de limpeza. Um trocador bem projetado mantém a diferença de temperatura entre a parede e o fluido baixa o suficiente para retardar a deposição.
O maior risco de qualidade em uma linha UHT não está dentro do esterilizador, mas a jusante dele. As aberturas assépticas do tanque, os sistemas de enchimento de ar e as juntas nas conexões dos tubos podem permitir a recontaminação de um produto já estéril. Como esse tipo de defeito geralmente aparece somente após várias semanas de armazenamento, a investigação é dispendiosa e muitas vezes exige o descarte de grandes lotes. A prevenção depende do projeto da seção asséptica e da manutenção disciplinada de cada componente de vedação.
A limpeza regular é a contramedida básica contra incrustações e recontaminação. Um programa CIP completo cobre os estágios de lavagem alcalina e ácida, além do enxágue final, e deve fornecer a vazão e a temperatura necessárias especificamente através do tubo de retenção. Um tamanho adequado Sistema de limpeza CIP reduz a necessidade de desmontagem manual e diminui a chance de erro humano.
 Fornecedores de equipamentos de sistema de limpeza CIP, fábrica personalizada, fabricantes - Shangh Yi Yang Fluid Tech é fornecedor de equipamentos de sistema de limpeza CIP, fábrica de equipamentos de sistema de limpeza CIP personalizados e fabricantes em Ch ... Ver Produto →
Mesmo com o equipamento certo, os parâmetros CIP precisam de verificação e otimização contínua com base nas condições do local. O suporte técnico que um fornecedor fornece após o comissionamento, incluindo validação de limpeza, diagnóstico de falhas e treinamento do operador, muitas vezes faz a diferença entre uma linha que funciona de forma confiável e outra que nunca atinge sua produção nominal.
Os compradores naturalmente comparam os preços e marcas de esterilizadores e envasadores, mas o projeto de engenharia em torno dessas máquinas é o que determina se a planta realmente funciona. O dimensionamento do tanque, as inclinações da tubulação, a seleção da bomba, as redes de recuperação de calor, a lógica de automação e a rede de tubulação CIP devem ser balanceados como um único sistema. Um fornecedor com experiência em integração de linha completa começa com um cálculo de fluxo de processo e depois seleciona equipamentos adequados a esse fluxo, em vez de montar máquinas individuais de fontes diferentes.
É por isso projeto de processo e engenharia a capacidade deve ter o mesmo peso na avaliação do fornecedor que o preço do hardware. As linhas UHT envolvem grandes despesas de capital e deixam pouco espaço para modificações após a instalação. Dar igual prioridade ao projeto do processo, correspondência de equipamentos, validação de limpeza e suporte pós-venda é mais importante do que negociar o preço mais baixo em uma única máquina.

Detalhes de contato
Production Address: Nº 9188 Chuannan Fenggong Road, distrito de Fengxian, Xangai
Office Address: Sala 603, Edifício 57, No. 260 Maoyuan Road, Distrito de Fengxian, Xangai
TEL: 86-18221904658
E-mail: [email protected]
Link rápido
Product
Solicitar orçamento personalizado Precisa de algo especial? Estamos aqui para ajudar.