Uma fábrica de laticínios que deseja passar da produção piloto de iogurte para uma produção industrial completa geralmente começa com uma pergunta sobre o volume do tanque. A questão que realmente decide o sucesso do projeto é diferente: o pasteurizador, os tanques de fermentação, a capacidade de resfriamento, a limpeza CIP e o equipamento de enchimento podem operar como uma sequência confiável? Em nossos projetos de engenharia leiteira, a mesma conclusão continua aparecendo. Uma linha de produção de fermentação de iogurte produz lotes consistentes somente quando as etapas do processo são projetadas em conjunto, e não compradas separadamente.
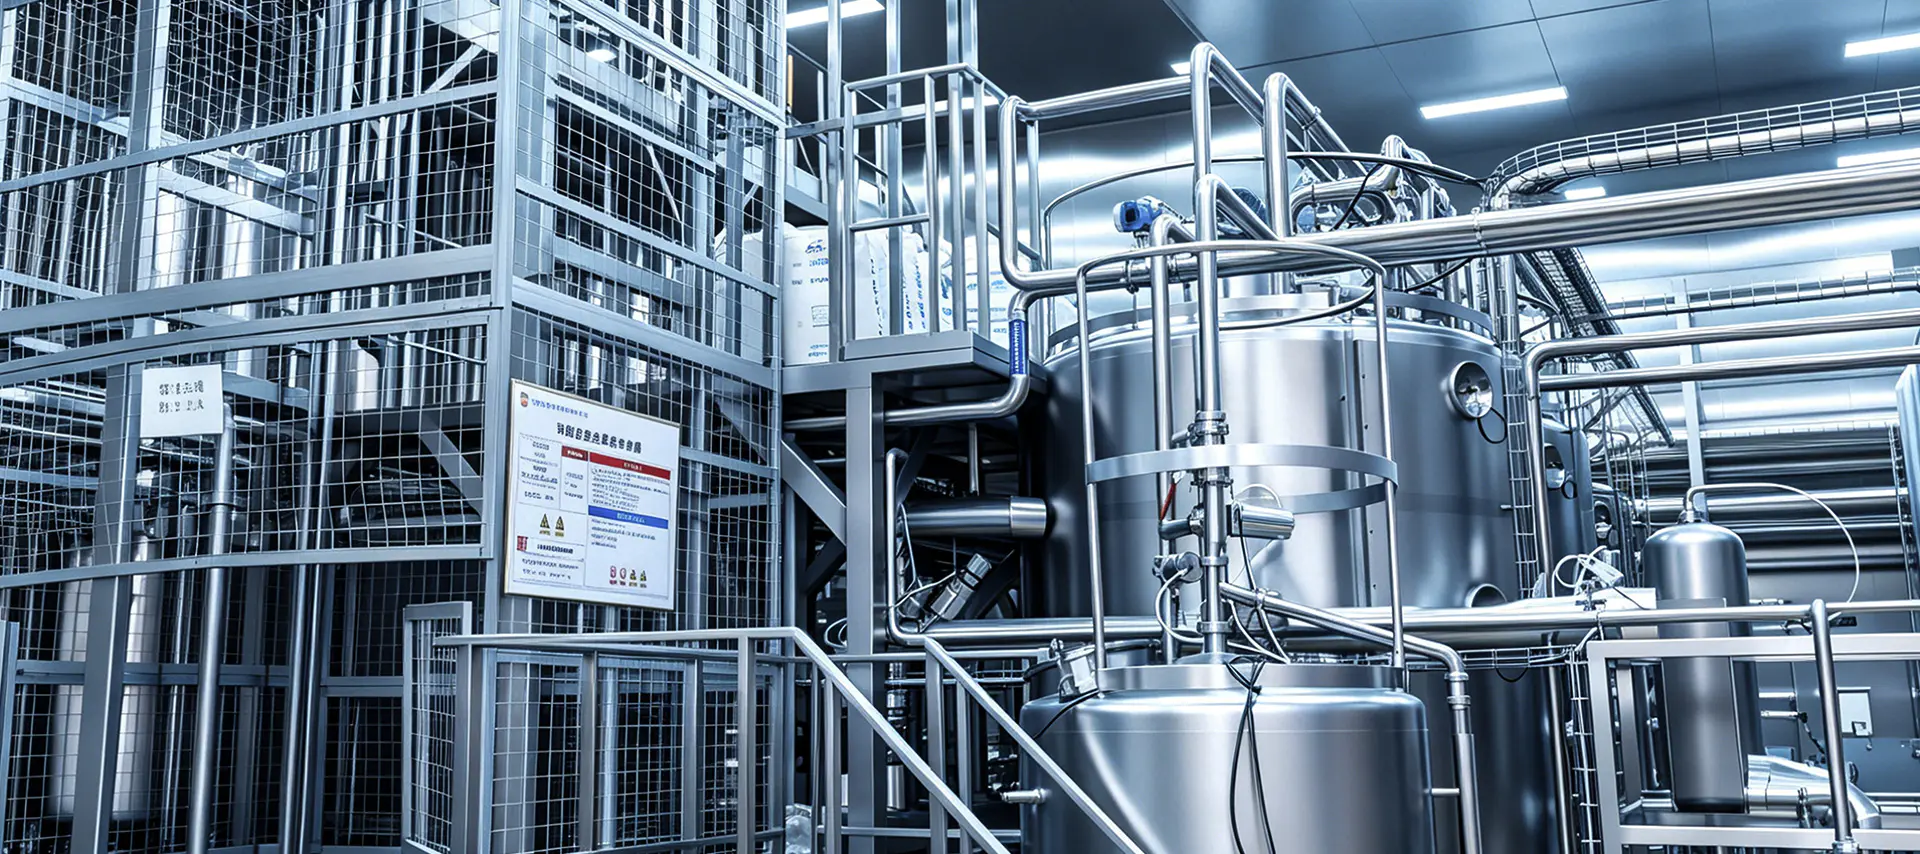
Uma linha de produção de fermentação de iogurte é uma cadeia integrada que começa com a recepção do leite cru e termina com o armazenamento refrigerado do produto embalado. A fermentação é o coração da linha, mas o seu resultado depende do pré-tratamento a montante e do perfil de arrefecimento aplicado após a cultura ter feito o seu trabalho. A tabela abaixo resume as principais etapas de uma linha típica de média ou grande capacidade.
| Palco | Objetivo | Equipamento típico |
|---|---|---|
| Recepção e armazenamento de leite cru | Resfrie e proteja o leite recebido | Tanques de armazenamento de leite, refrigeradores de placas |
| Padronização e mistura | Ajuste a gordura e os sólidos, misture os ingredientes | Tanques agitadores de mistura, misturadores em linha |
| Tratamento térmico | Elimine patógenos e fortaleça o gel | Patim do trocador de calor, segurando tubos |
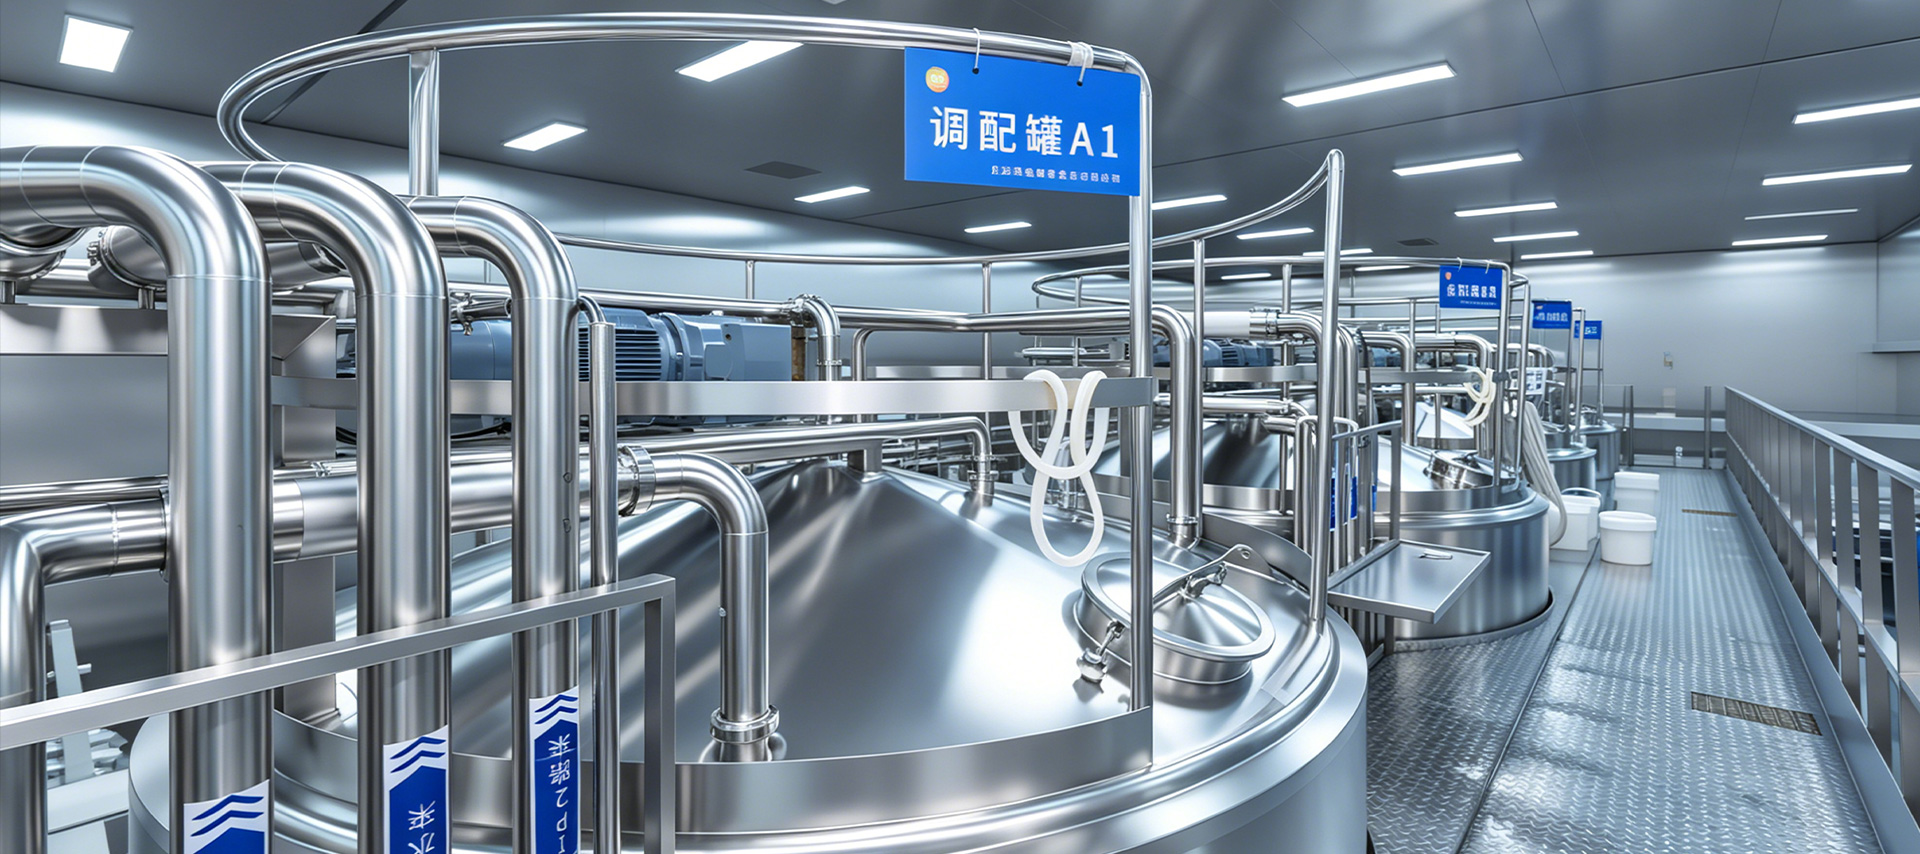
| Fermentação | Acidifique o leite até o pH alvo | Tanques de fermentação em aço inoxidável |
| Resfriamento | Pare a fermentação na acidez correta | Jaquetas de água gelada, resfriadores de placas |
| Enchimento e embalagem | Embale o produto com manuseio mínimo | Enchedoras de copos, máquinas de embalagem |
| Limpeza CIP | Remova resíduos e higienize o circuito | Limpeza CIP system equipment |
Em uma linha compacta, vários estágios podem ser combinados em um único skid. Em uma linha grande, eles geralmente são separados para permitir maior rendimento e lotes paralelos. A configuração correta depende do plano diário de produção, do número de SKUs e do formato da embalagem, e não apenas do catálogo do equipamento.
A fermentação converte a lactose em ácido láctico. O pH cai de cerca de 6,6 para 4,2-4,5 e as proteínas do leite coagulam em um gel macio. A maioria das culturas de iogurte funciona melhor a 42-43°C, e o tanque deve manter essa temperatura dentro de uma faixa estreita em todo o volume. Uma vez atingido o pH alvo, a camisa muda para água gelada para interromper a atividade da cultura.
Para iogurte mexido, o agitador também determina o corpo final. Se correr muito rápido, danifica o gel e o produto fica aguado; se funcionar muito lentamente, a temperatura e o pH não serão uniformes. É por isso que um tanque de fermentação de aço inoxidável deve ser especificado tendo em mente o tipo de cultura, o ponto final do pH e a rampa de resfriamento, em vez de ser escolhido a partir de uma tabela de tamanhos genérica.
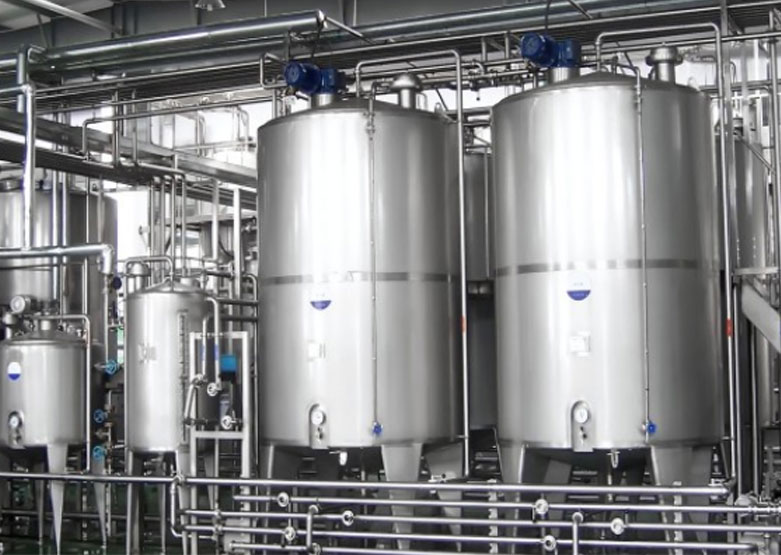 Fornecedores de tanques de fermentação de aço inoxidável, fábrica personalizada, fabricantes - Sha Yi Yang Fluid Tech é um fornecedor de tanques de fermentação de aço inoxidável, fábrica e fabricantes de tanques de fermentação de aço inoxidável personalizados... Ver Produto →
Antes da fermentação, a base de leite é aquecida a 85-95°C durante 5-10 minutos. Esta temperatura é superior à temperatura de pasteurização utilizada para beber leite, porque a desnaturação das proteínas do soro melhora a capacidade de retenção de água do gel e confere ao iogurte um corpo mais firme. O tratamento térmico também reduz a microflora de fundo que poderia competir com a cultura starter.
A patim do trocador de calor com seção de regeneração é a solução padrão em linhas de médio e grande porte. A seção de regeneração recupera o calor do produto quente que sai e normalmente economiza mais de 85% da energia que o aquecimento direto consumiria. O mesmo skid pode atuar como espinha dorsal de aquecimento e resfriamento de toda a linha.
 Fornecedores de skid de trocador de calor, fábrica personalizada, fabricantes - Shanghai Yi Yang Yi Yang Fluid Tech é fornecedor de skid de trocador de calor, fábrica de skid de trocador de calor personalizado e fabricantes na China, descrição de função... Ver Produto →
O equipamento de iogurte lida com um produto rico em proteínas e gordura que deixa uma película tenaz nas paredes e tubulações do tanque. Se essa película não for removida, ela se tornará um terreno fértil para organismos deteriorantes, e o próximo lote perderá o prazo de validade, não importa quão cuidadosamente a fermentação tenha sido controlada.
A limpeza no local (CIP) preenche essa lacuna. Um completo Equipamento do sistema de limpeza CIP o pacote cobre os tanques de fermentação, o trocador de calor, as tubulações e a máquina de envase. Para sujeiras leiteiras, uma lavagem alcalina seguida de um enxágue ácido e um enxágue final com água é a sequência padrão, e a qualidade da água de enxágue deve corresponder à água do produto usado na receita.
 Fornecedores de equipamentos de sistema de limpeza CIP, fábrica personalizada, fabricantes - Shangh Yi Yang Fluid Tech é fornecedor de equipamentos de sistema de limpeza CIP, fábrica de equipamentos de sistema de limpeza CIP personalizados e fabricantes em Ch ... Ver Produto →
O tipo de produto altera o layout da linha. Coloque os fermentos de iogurte diretamente no copo do consumidor, para que o gel nunca seja bombeado depois de formado. A máquina de envase deve ser precisa e os copos movem-se suavemente durante a incubação e o resfriamento. O iogurte mexido fermenta em tanques a granel e é então bombeado, resfriado, misturado com frutas ou sabor e recheado. Essa rota precisa de um agitador de tanque que quebre o gel uniformemente, uma bomba tolerante ao cisalhamento e uma seção de resfriamento capaz de manusear um produto viscoso sem destruir a textura.
O iogurte estilo grego, que é concentrado por coação ou filtração por membrana, acrescenta uma etapa de separação à linha e altera o manuseio dos sólidos. Já beber iogurte usa uma agitação mais suave e uma temperatura de enchimento diferente. Essas variantes são melhor discutidas durante a fase de projeto do processo, porque influenciam os volumes do tanque, a seleção da bomba e a capacidade de resfriamento desde o início.
A etapa de resfriamento é onde a consistência do lote é ganha ou perdida. A cultura permanece ativa até que o produto seja resfriado abaixo de cerca de 10°C, portanto, uma etapa de resfriamento lento permite que o pH continue caindo e o iogurte se torne mais ácido e mais fino. A maioria das receitas define uma janela prática: resfrie de 42-43°C até menos de 20°C em 30-60 minutos e depois baixe para 4°C para armazenamento.
O sistema de controle deve iniciar o resfriamento no valor de pH medido, e não em um temporizador fixo, pois a atividade da cultura varia com a qualidade do leite cru e a dosagem do iniciador. Uma linha que vincula seu controle de fermentação e resfriamento à condição real do produto manterá sua acidez alvo de forma mais confiável do que aquela que funciona em um cronograma pré-definido.
A capacidade geralmente é indicada em litros por hora no enchimento e em toneladas métricas por dia no tanque, mas o verdadeiro gargalo geralmente é o tempo de fermentação. Um lote típico fermenta por 4-6 horas, e o resfriamento e o enchimento levam mais tempo depois disso. O número de tanques de fermentação pode ser mais importante do que o seu volume total. Com dois tanques, um lote pode ser resfriado e enchido enquanto o próximo está incubado, o que mantém o enchimento ocupado e encurta o ciclo diário. A quantidade de SKUs também é importante, pois cada mudança de sabor, fórmula ou cultura requer um ciclo intermediário de limpeza.
Compare fornecedores em mais do que preço. Verifique o tipo de aço inoxidável, o acabamento superficial das peças em contato com o produto e o design das vedações do agitador, pois são eles que determinam os resultados da limpeza e a vida útil. Solicite referências documentadas e confirme se o sistema de controle registra temperatura, pH e dados de limpeza para cada lote. Também vale a pena perguntar o que mais a mesma infra-estrutura pode produzir mais tarde; muitos laticínios usam uma seção de recepção de leite e pasteurização para alimentar uma linha de iogurte e uma linha de iogurte. linha de produção de leite pasteurizado , o que melhora o retorno do investimento global.
Para uma nova fábrica, o layout do processo determina o comprimento da tubulação, a posição das linhas de retorno CIP e o dimensionamento da câmara frigorífica. Um fornecedor que assume a responsabilidade por engenharia e integração de sistemas pode coordenar o projeto de equipamentos, utilidades e instalação em um único contrato. Isso encurta o cronograma do projeto e evita o problema clássico de uma linha que funciona no papel, mas não pode ser limpa ou reparada no próprio edifício.
Todos os projetos de iogurte de sucesso em que trabalhamos seguiram a mesma ordem: definir primeiro os parâmetros do produto e depois projetar a linha em torno deles. O tempo de fermentação, o perfil de resfriamento, a frequência de limpeza e o formato da embalagem pertencem todos a um sistema, e o equipamento deve ser selecionado para corresponder a esse sistema, em vez de montado a partir de catálogos separados. Se você estiver comparando configurações ou planejando uma nova capacidade, o próximo passo prático é revisar o conjunto completo linha de produção de fermentação de iogurte visão geral e mapeie seu próprio processo para ele.

Detalhes de contato
Production Address: Nº 9188 Chuannan Fenggong Road, distrito de Fengxian, Xangai
Office Address: Sala 603, Edifício 57, No. 260 Maoyuan Road, Distrito de Fengxian, Xangai
TEL: 86-18221904658
E-mail: [email protected]
Link rápido
Product
Solicitar orçamento personalizado Precisa de algo especial? Estamos aqui para ajudar.