Linha de produção de fermentação de iogurte Factory
-- Fabricante estável e confiável --
Visão geral do produto
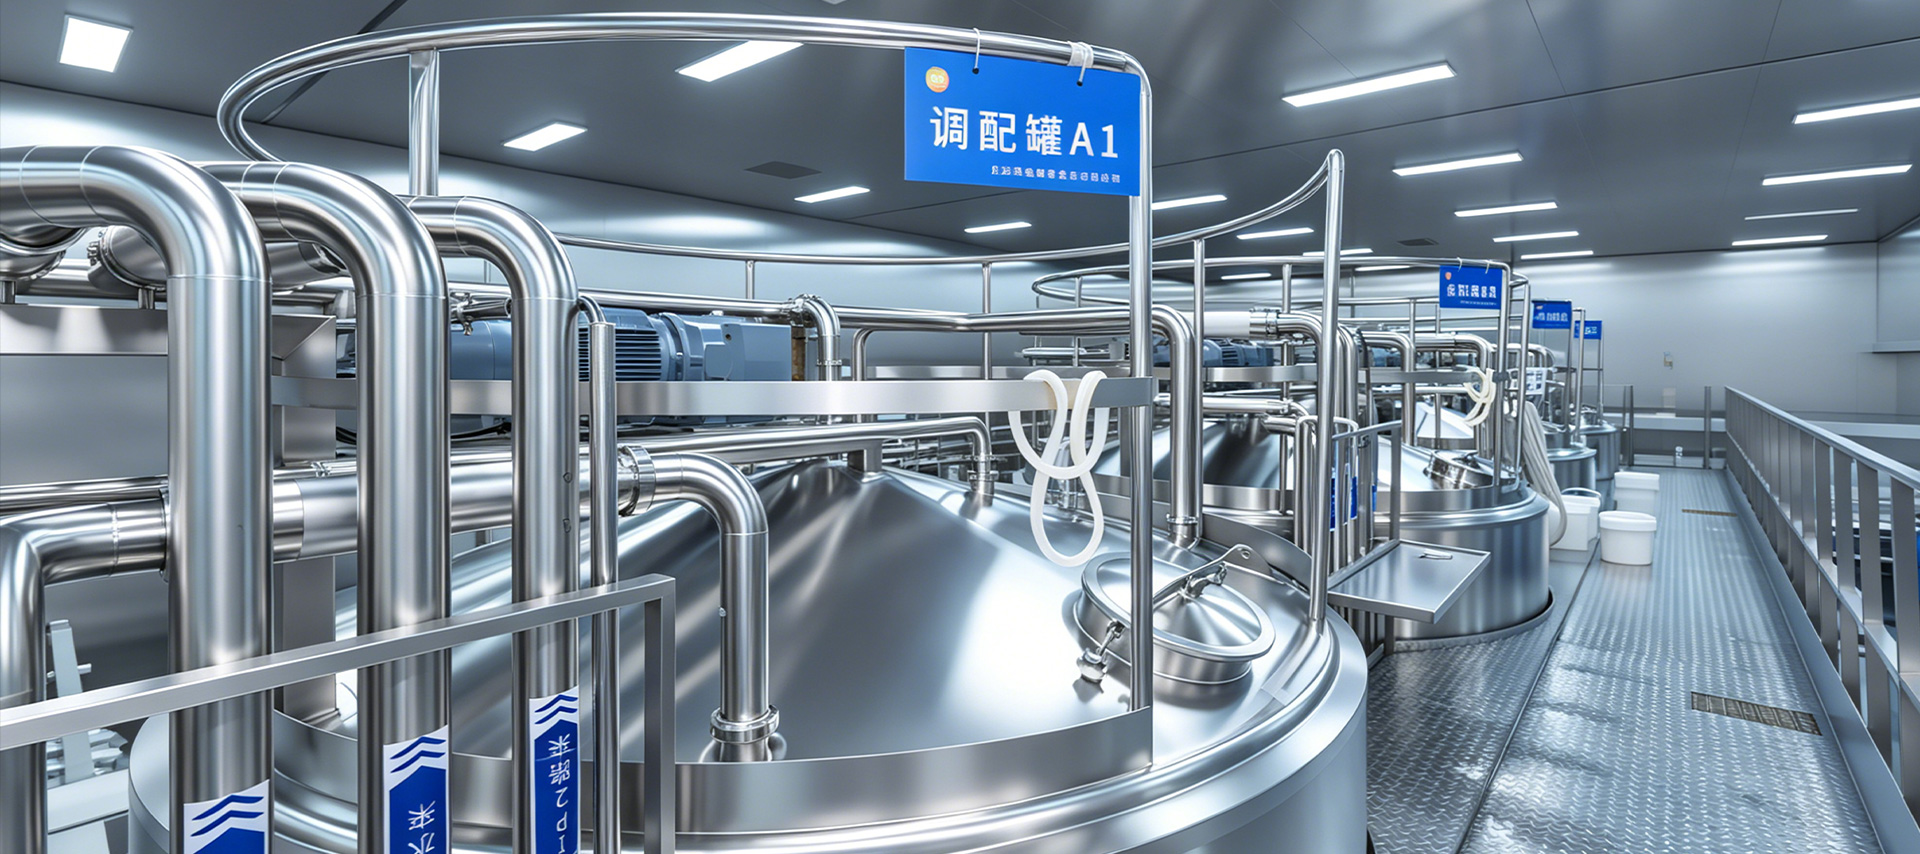
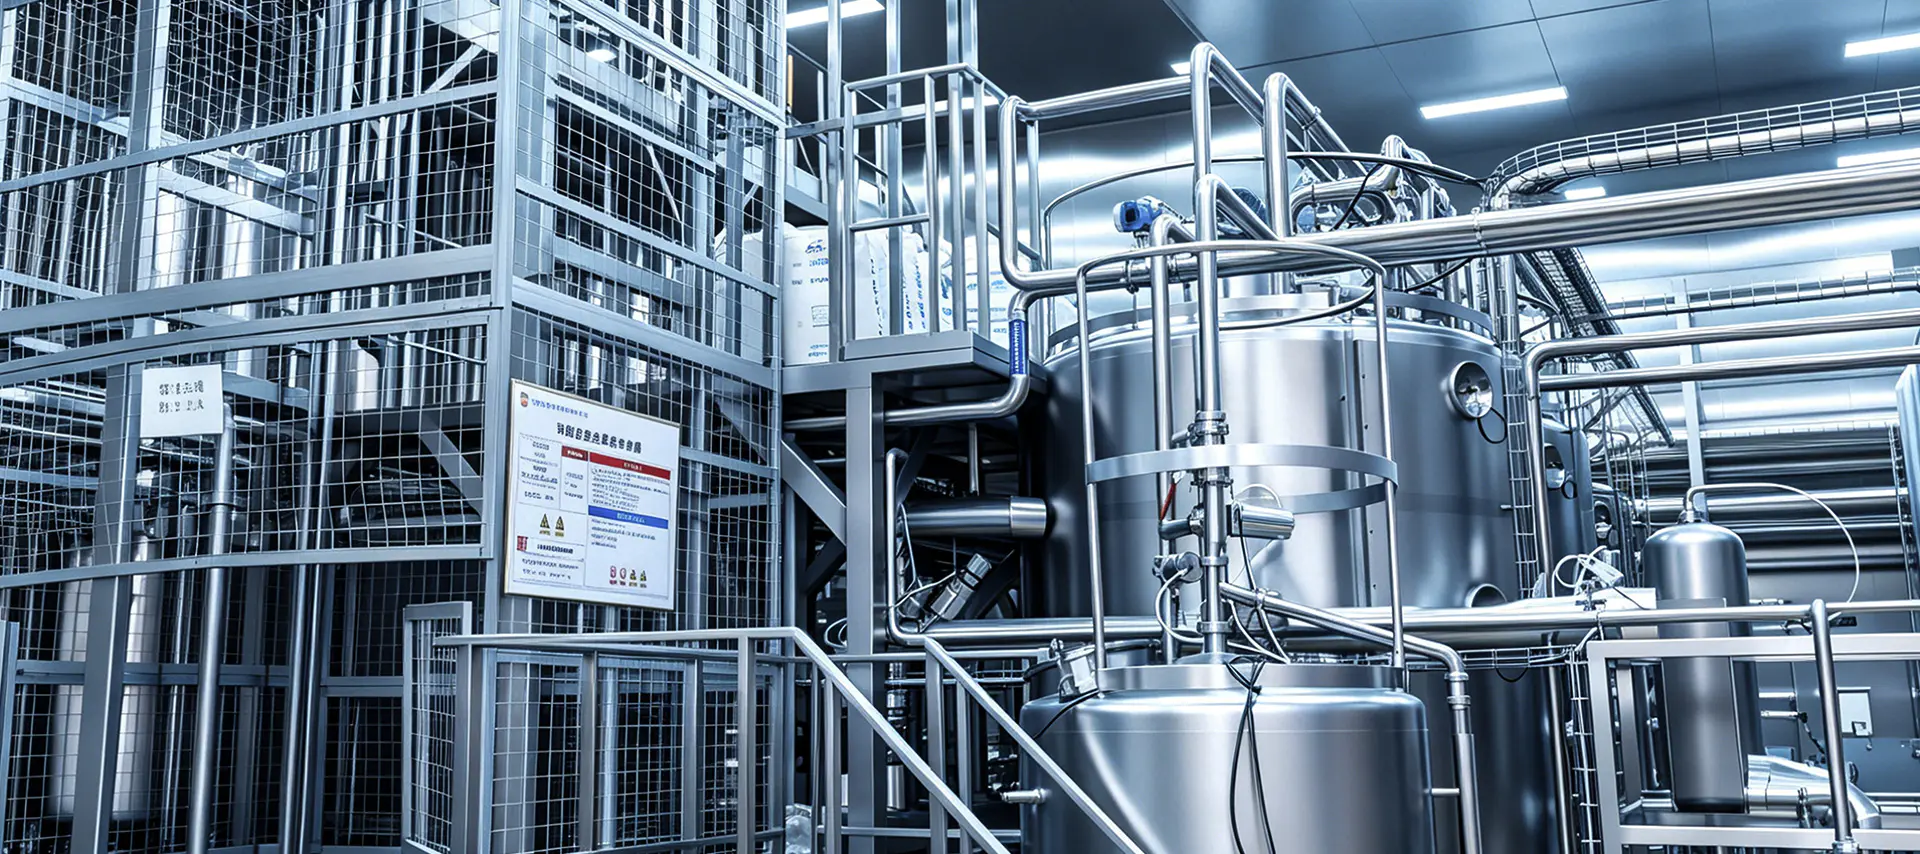
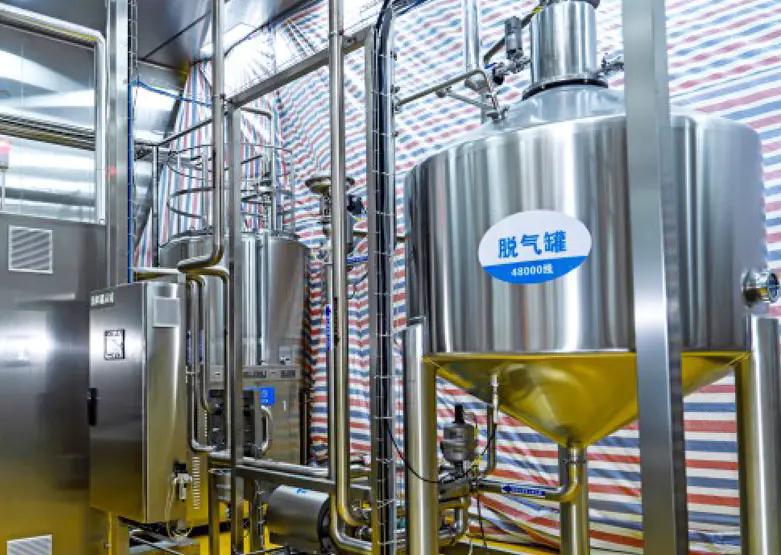
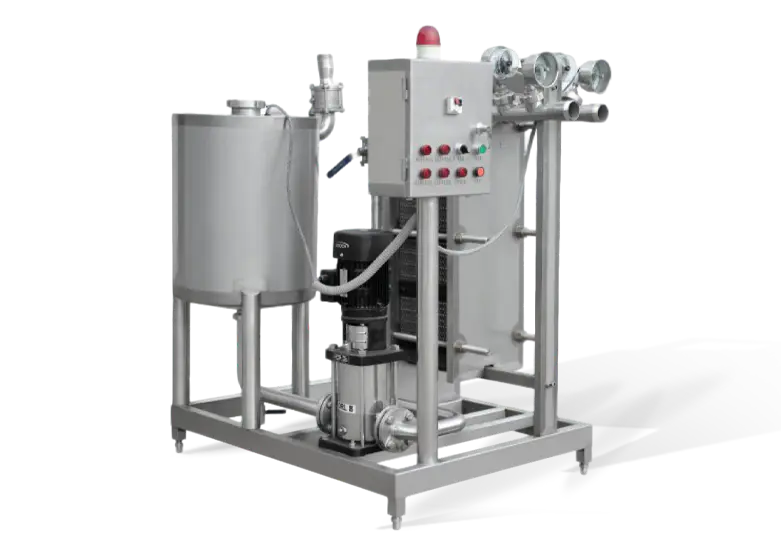
Nossa linha de produção de fermentação de iogurte é uma solução automatizada de processo completo para a fabricação de iogurtes prontos, iogurtes mexidos, iogurtes gregos e bebidas probióticas aromatizadas. Começando pela recepção e pasteurização do leite cru, passando pela fermentação precisa com temperatura controlada, resfriamento rápido, aromatização e enchimento higiênico, a linha é projetada para fornecer textura consistente, acidez estável e contagem de probióticos ativos em cada lote. Construída a partir de SS 316L de qualidade alimentar e controlada por automação PLC, a linha atende aos padrões GMP, CE e ISO 9001 e é configurável para capacidades desde pequenas laticínios artesanais até fabricantes industriais de iogurte em grande escala, produzindo dezenas de milhares de litros por dia.
Ficha de Especificações Técnicas
| Parâmetro | Detalhe |
|---|---|
| Capacidade de processamento | 500 L/h – 20.000 L/h (lote ou contínuo) |
| Temperatura de pasteurização | 85–95°C, mantendo 15–30 minutos (desnaturação da proteína do soro de leite para estrutura do gel) |
| Pressão de Homogeneização | 150–200 bar (dois estágios) |
| Temperatura de fermentação | 40–45°C, controlado a 0,5°C em tanques encamisados |
| Tempo de fermentação | 4–8 horas (conjunto de iogurte); 3–5 horas (mexido, fermentação em tanque) |
| Cultura inicial | L. bulgaricus S. thermophilus (padrão); cepas probióticas adicionais opcionais |
| Resfriamento Pós-Fermentação | Resfriamento rápido a 4–8°C para interromper a atividade microbiana |
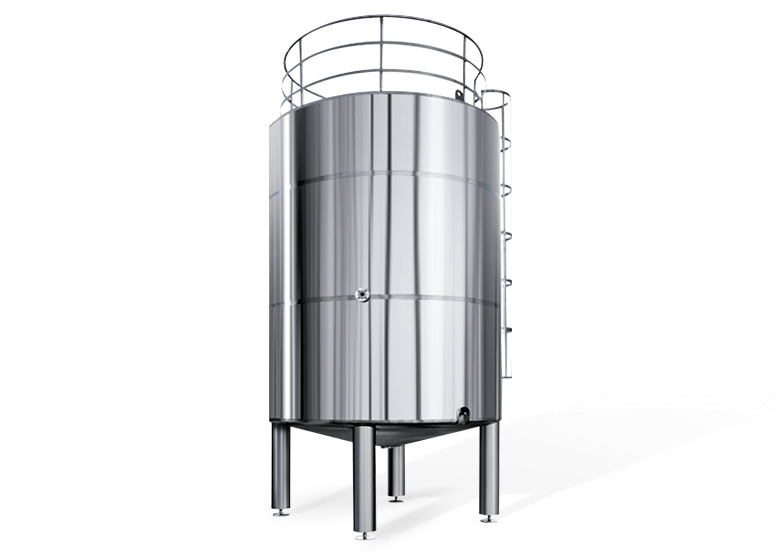
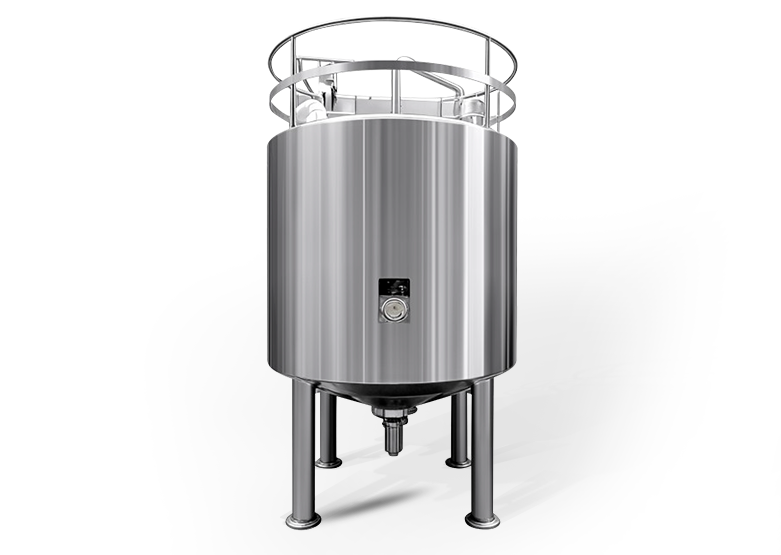
| Material do tanque de fermentação | SS 316L, totalmente revestido com isolamento; Compatível com CIP |
| Produtos aplicáveis | Conjunto de iogurte, iogurte mexido, iogurte grego, iogurte aromatizado, bebidas probióticas |
| Certificação | CE, ISO 9001, compatível com GMP |
Principais recursos
- Tanques de fermentação revestidos de precisão mantêm a temperatura de fermentação dentro de 0,5°C, garantindo desenvolvimento consistente de acidez, estrutura de gel e contagem de probióticos ativos em cada lote.
- A temperatura de pasteurização mais alta (85–95°C) desnatura as proteínas do soro para melhorar o corpo do iogurte, reduzir a sinérese (separação do soro) e prolongar a vida útil do produto — uma distinção importante do processo em relação à pasteurização padrão do leite.
- O sistema de dosagem de cultura inicial estéril injeta quantidades medidas de culturas bacterianas vivas diretamente no leite resfriado sob condições assépticas, evitando a contaminação e garantindo um desempenho estável da cultura, lote após lote.
- O sistema de alimentação e aromatização de frutas pós-fermentação adiciona preparações de frutas, xaropes de açúcar e sabores naturais antes do enchimento, suportando uma ampla variedade de SKUs de iogurte aromatizado em uma única linha.
- A configuração modular suporta iogurte definido (fermentação na embalagem final) e iogurte mexido (fermentação em tanque antes do enchimento) na mesma plataforma base.
Fluxo do Processo
- Recepção e armazenamento de leite cru: O leite cru é testado em termos de qualidade na chegada, filtrado para remover impurezas e resfriado a 4°C em tanques de armazenamento isolados em SS 316L. O teor de sólidos do leite é igual ou superior a 11,2% – o mínimo necessário para uma estrutura de gel de iogurte firme e estável.
- Padronização e mistura de ingredientes: Os níveis de gordura e proteína são padronizados de acordo com as metas da receita. Leite em pó desnatado adicional, açúcar, estabilizantes (pectina, amido) e fibras prebióticas são dissolvidos e misturados na base de leite sob agitação controlada.
- Homogeneização: O leite é pré-aquecido a 60°C e homogeneizado a 150–200 bar através de um homogeneizador de alta pressão de dois estágios para quebrar os glóbulos de gordura, criar uma base lisa e uniforme e evitar a separação do creme durante o período prolongado de fermentação.
- Pasteurização em alta temperatura: O leite é aquecido a 85–95°C e mantido durante 15–30 minutos. Esta temperatura elevada não apenas destrói os organismos deteriorantes, mas também desnatura as proteínas do soro – uma etapa crítica que melhora significativamente o corpo do iogurte, reduz a sinérese (separação do soro) e aumenta a viscosidade.
- Resfriamento e Inoculação: O leite pasteurizado é resfriado a 42–45°C e as culturas iniciais vivas (Lactobacillus bulgaricus e Streptococcus thermophilus, além de cepas probióticas opcionais) são dosadas assepticamente no leite resfriado por meio de um sistema de dosagem estéril calibrado.
- Fermentação: O leite inoculado é mantido em tanques de fermentação encamisados de aço inoxidável a 42°C durante 4–8 horas. Sensores de pH em linha monitoram a curva de acidificação; a fermentação é interrompida pelo resfriamento quando o pH alvo de 4,2–4,6 é atingido.
- Resfriamento, Aromatização e Recheio: O iogurte fermentado é rapidamente resfriado a 4–8°C para fixar a textura e a atividade probiótica. Preparados de frutas, sabores ou adoçantes são adicionados por meio de um sistema de dosagem em linha antes do produto ser envasado em copos, garrafas ou bolsas sob condições higiênicas.
Benefícios competitivos
- Atividade Probiótica Consistente: Controle preciso da temperatura de fermentação dentro de 0,5°C e bloqueio rápido de resfriamento pós-fermentação em contagens de probióticos ativos, lote após lote, apoiando alegações funcionais de saúde e atendendo aos requisitos de UFC declarados no rótulo durante toda a vida útil do produto.
- Flexibilidade do tipo multi-iogurte: Iogurte pronto, iogurte mexido, iogurte para beber, iogurte de estilo grego (coado) e bebidas probióticas aromatizadas podem ser produzidos na mesma plataforma, alternando entre programas de receitas PLC pré-armazenadas – maximizando a amplitude de SKU a partir de um único investimento de capital.
- Sinérese Reduzida: A combinação de pressão de homogeneização otimizada e pasteurização em alta temperatura (85–95°C) reduz significativamente a separação do soro no produto final, proporcionando uma textura consistentemente espessa e macia que aumenta o apelo na prateleira e reduz as reclamações dos consumidores.
- Integração rápida de sabores e frutas: O alimentador de frutas em linha e o sistema de dosagem precisa de sabores eliminam a dosagem manual, reduzem o risco de contaminação cruzada e permitem a troca rápida entre diferentes SKUs de sabores – de iogurte natural a variantes de morango, mirtilo ou manga – em menos de 30 minutos.
- Baixa exigência de mão de obra: A automação completa do PLC com CIP automático reduz a necessidade total de mão de obra qualificada para um ou dois operadores por turno, reduzindo significativamente o custo de produção por litro em comparação com plantas de processamento de laticínios semi-manuais.