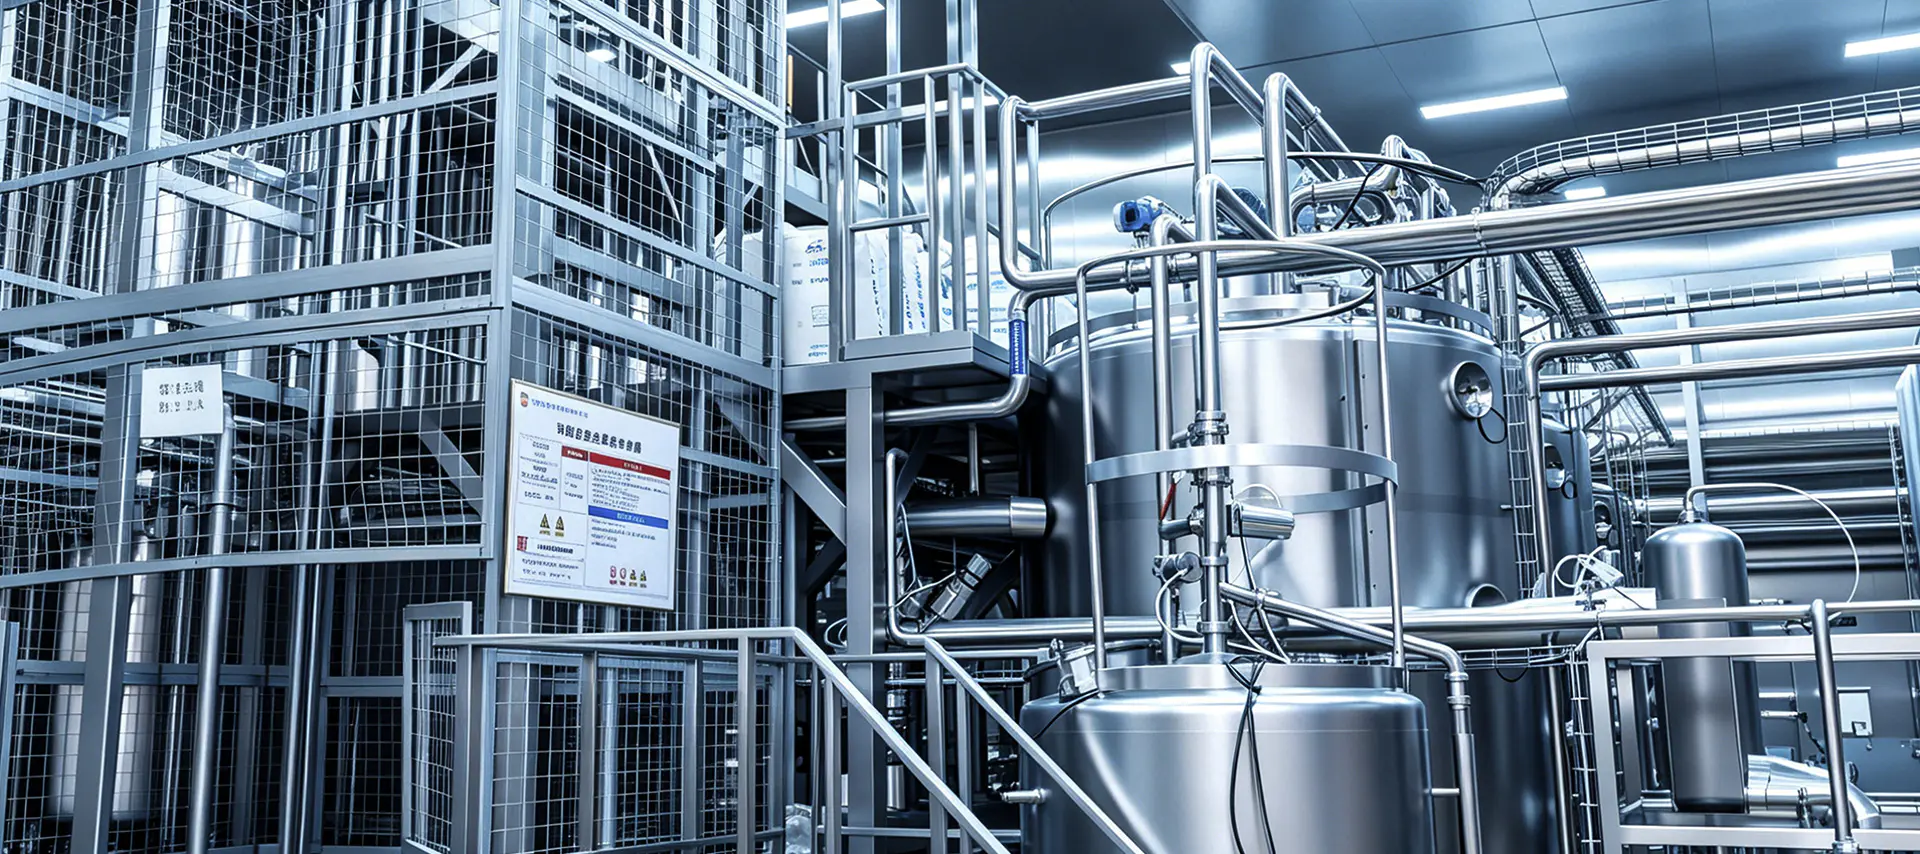
Equipamento multifuncional para transporte de alimentos refere-se a sistemas de transporte projetados para lidar com vários estágios de processamento de alimentos em uma única linha integrada, como transporte, classificação, lavagem, resfriamento, secagem e embalagem. Ao contrário dos transportadores de uso único que movem apenas o produto do ponto A ao ponto B, esses sistemas combinam componentes mecânicos, pneumáticos ou hidráulicos para executar diversas tarefas simultaneamente, reduzindo a necessidade de máquinas separadas e etapas de manuseio manual.
Este tipo de equipamento é amplamente utilizado em padarias, fábricas de processamento de carne, laticínios e linhas de fabricação de salgadinhos, onde a eficiência, a higiene e a consistência do produto são essenciais. Ao consolidar múltiplas funções em um sistema, os fabricantes podem reduzir os requisitos de espaço físico, minimizar os riscos de contaminação do produto e agilizar os fluxos de trabalho de produção, desde a entrada da matéria-prima até a embalagem final.
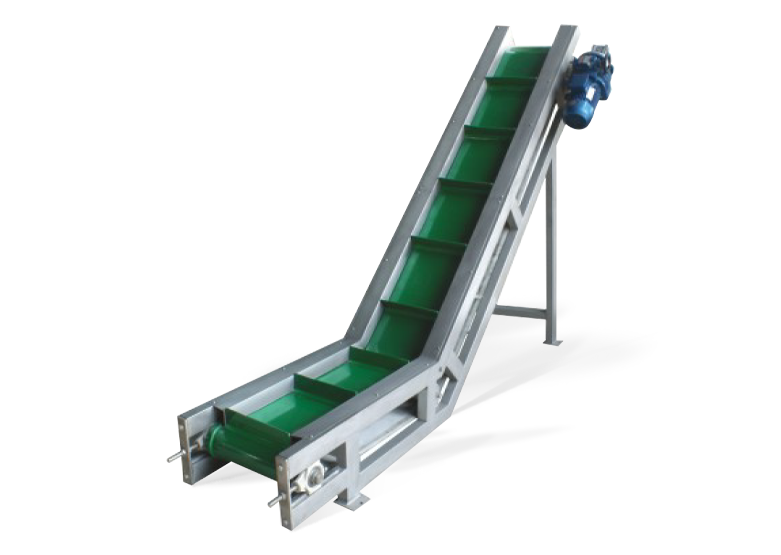
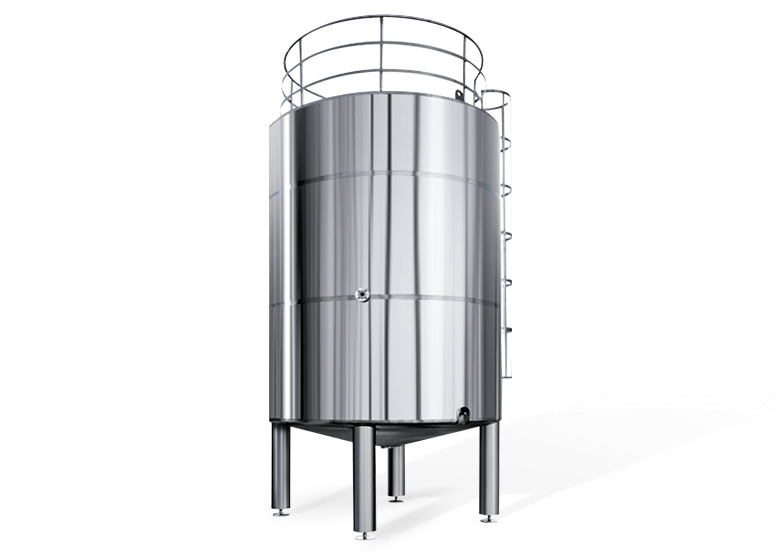
Um sistema de transporte multifuncional normalmente integra vários módulos ao longo de uma única estrutura ou de uma série de estruturas conectadas. A compreensão de cada componente ajuda os operadores a selecionar a configuração correta para suas necessidades específicas de produção.
A superfície de transporte, seja uma esteira modular de plástico, malha de aço inoxidável ou borracha de qualidade alimentar, movimenta o produto em cada etapa do processamento. Os acionamentos de velocidade variável permitem que os operadores ajustem o rendimento com base no tipo de produto e na capacidade do equipamento posterior, garantindo transições suaves entre as estações de lavagem, classificação e embalagem.
Muitos sistemas incorporam sensores ópticos, balanças ou detectores de metal diretamente na linha de transporte, permitindo que produtos defeituosos ou contaminados com objetos estranhos sejam removidos automaticamente sem interromper todo o processo de produção.
Investir em equipamentos de transporte multifuncionais oferece vantagens mensuráveis em relação à dependência de múltiplas máquinas independentes. A tabela abaixo resume os principais benefícios operacionais.
| Benefício | Impacto na produção |
| Custos trabalhistas reduzidos | Menos pontos de manuseio manual reduzem os requisitos de pessoal |
| Higiene Melhorada | Menos pontos de transferência reduzem o risco de contaminação |
| Eficiência Espacial | Funções combinadas reduzem o espaço total necessário |
| Maior rendimento | O processamento contínuo aumenta a produção por turno |
Estas eficiências combinadas traduzem-se frequentemente num retorno mais rápido do investimento, especialmente para instalações que processam grandes volumes de produtos perecíveis, onde a velocidade e a higiene afetam diretamente a qualidade do produto e o prazo de validade.
O equipamento de transporte multifuncional é adaptável a uma ampla variedade de ambientes de produção de alimentos, cada um com requisitos de manuseio exclusivos com base nas características do produto.
A seleção de equipamentos de transporte multifuncionais apropriados requer uma consideração cuidadosa das características do produto, volume de produção e requisitos de saneamento específicos para sua operação.
O aço inoxidável de qualidade alimentar, normalmente grau 304 ou 316, é essencial para componentes em contato direto com alimentos, oferecendo resistência à corrosão e fácil higienização. Os materiais das correias também devem atender às certificações de segurança alimentar da FDA ou equivalentes para evitar lixiviação química ou acúmulo de bactérias.
Sistemas projetados com estruturas abertas, correias removíveis e motores com classificação de lavagem simplificam as rotinas diárias de limpeza e ajudam as instalações a cumprir as regulamentações de segurança alimentar, como as diretrizes HACCP ou FDA.
A manutenção preventiva regular é essencial para manter os sistemas de transporte multifuncionais funcionando de forma eficiente e para evitar paradas não planejadas que podem atrapalhar todo o cronograma de produção.
As inspeções diárias devem incluir a verificação da tensão da correia, dos níveis de lubrificação nas peças móveis e da calibração do sensor para módulos de classificação ou inspeção. O estabelecimento de uma rotina programada de limpeza profunda, juntamente com a manutenção profissional periódica dos motores e componentes de acionamento, ajuda a prevenir o desgaste prematuro e garante conformidade consistente com a segurança alimentar durante toda a vida útil operacional do equipamento.

Detalhes de contato
Production Address: Nº 9188 Chuannan Fenggong Road, distrito de Fengxian, Xangai
Office Address: Sala 603, Edifício 57, No. 260 Maoyuan Road, Distrito de Fengxian, Xangai
TEL: 86-18221904658
E-mail: [email protected]
Link rápido
Product
Solicitar orçamento personalizado Precisa de algo especial? Estamos aqui para ajudar.