Notícias
Oct 09, 2026
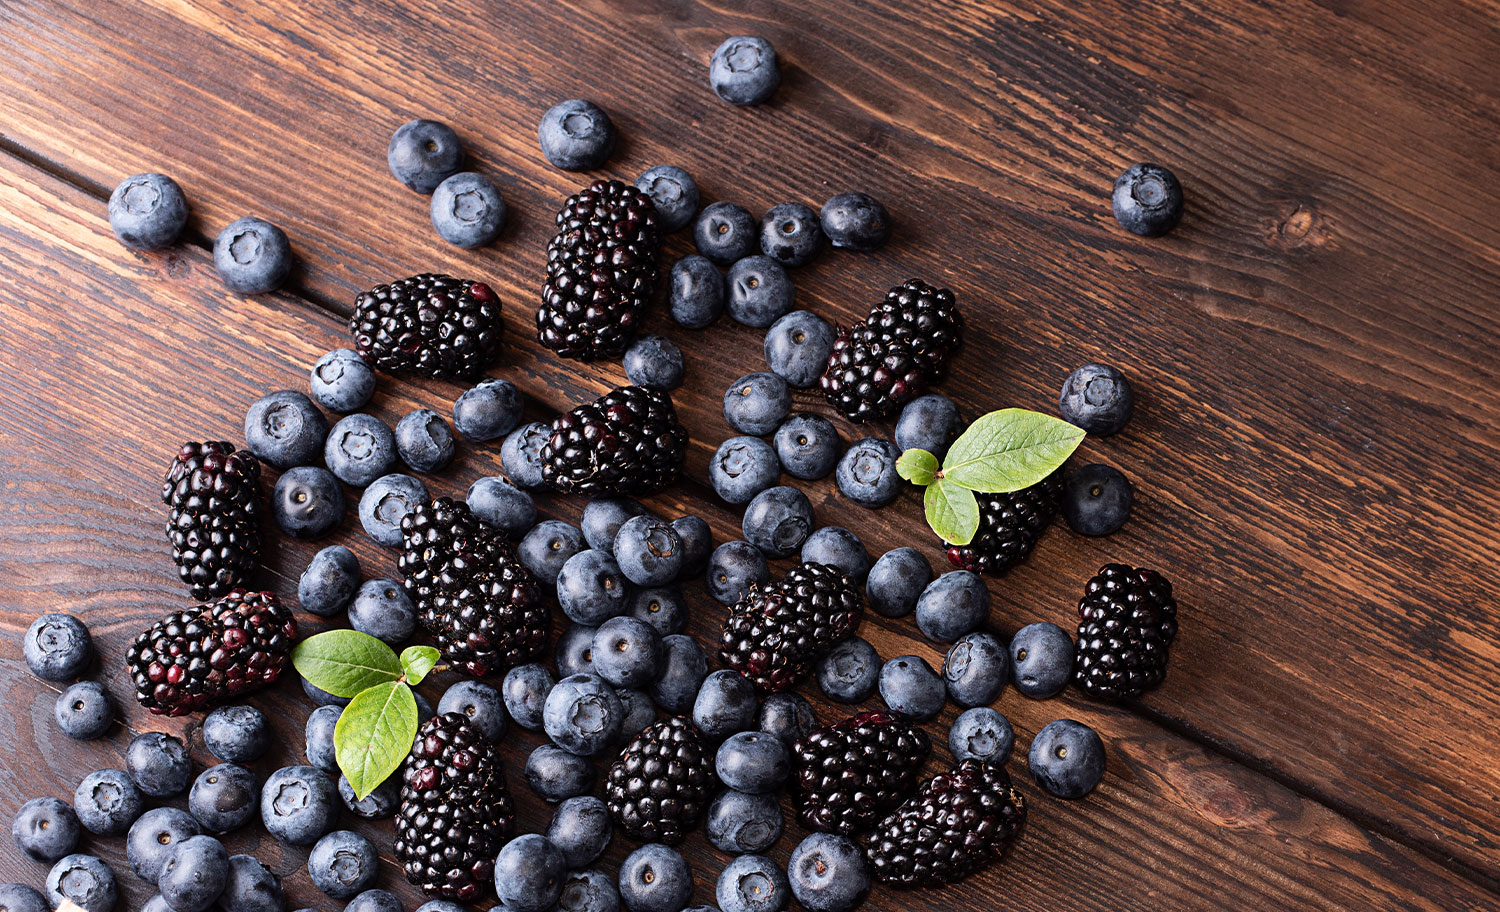
Compreendendo o objetivo principal de uma linha de produção de processamento de purê de frutas vermelhas A linha de produção de processamento de purê de frutas vermelhas foi projetado para transformar frutas cruas, como morangos, mirtilos, framboesas e amoras, em um purê suave e consistente, adequado para uso em bebidas, iogurtes, geléias, recheios de padaria e comida para bebês. O processo deve preservar o sabor, a cor e o valor nutricional, ao mesmo tempo que elimina sementes, caules e impurezas que possam afetar a qualidade do produto. Como as frutas vermelhas são delicadas e altamente perecíveis, a linha de produção precisa movimentar a matéria-prima através das etapas de limpeza, processamento e preservação de forma rápida e higiênica para evitar a deterioração e manter o frescor. Ao contrário das linhas de processamento para frutas mais firmes, os sistemas de purê de frutas vermelhas exigem equipamentos de manuseio mais delicados para evitar hematomas ou oxidação excessiva, juntamente com sistemas de filtragem fina para remover as sementes sem remover a polpa e a textura natural. Compreender cada etapa do processo ajuda os fabricantes a selecionar o equipamento certo e a evitar ineficiências dispendiosas. Principais etapas do processo de produção de purê de frutas vermelhas Uma linha completa de produção de purê de frutas vermelhas normalmente segue uma sequência de etapas, cada uma exigindo maquinário específico para garantir a segurança e consistência do produto. A tabela abaixo descreve os estágios principais e suas funções dentro do processo geral. Palco Função Equipamento Comum Classificação e lavagemRemover detritos, frutos danificados e contaminantesLavador de bolhas, classificador de roloEsmagamentoDecompor os frutos em uma mistura polpudaMáquina trituradora-batedoraTratamento enzimáticoDecompor a pectina para melhor extraçãoTanque de dosagem de enzimaRefinação e remoção de sementesRemova sementes e cascas, produz purê suavePulper-finisher, refinador de parafusoHomogeneizaçãoCriar textura e consistência uniformesAlta pressão homogeneizadorPasteurizaçãoEliminar microorganismos prejudiciaisPasteurizador tubular ou de placaEnchimento assépticoPurê de pacote, mantendo a esterilidadeSaco asséptico na caixa ou enchimento de tambor Cada uma dessas etapas desempenha um papel distinto para garantir que o produto final atenda aos padrões de segurança, ao mesmo tempo que mantém a cor, o sabor e a integridade nutricional pelos quais o purê de frutas vermelhas é valorizado. Equipamento essencial explicado em detalhes Máquinas Trituradoras-Batedoras O britador-batedor costuma ser a primeira grande unidade de processamento após a lavagem. Ele quebra suavemente os frutos enquanto separa sementes e caules maiores em uma passagem preliminar, reduzindo a carga no equipamento de refino posterior. As velocidades ajustáveis do batedor permitem que os operadores controlem a textura da polpa inicial, o que é importante, uma vez que diferentes tipos de frutos têm firmeza e tamanhos de sementes variados. Pulper-Finishers para remoção de sementes Os finalizadores de despolpamento usam pás rotativas e telas de malha fina para separar sementes e cascas do purê. Os tamanhos das telas normalmente variam de 0,5 mm a 1,5 mm, dependendo da suavidade desejada, com telas mais finas produzindo um purê mais refinado, adequado para bebidas, enquanto telas um pouco mais grossas são usadas para produtos como geléias, que se beneficiam de um pouco mais de textura. Homogeneizadores para consistência de textura Os homogeneizadores de alta pressão quebram as partículas restantes para criar uma consistência uniforme e suave e evitar a separação durante o armazenamento. Esta etapa é particularmente importante para purês de frutas silvestres usados em aplicações de laticínios ou bebidas, onde a uniformidade da textura afeta diretamente a percepção do consumidor sobre a qualidade do produto. Mantendo a qualidade do produto durante todo o processamento As frutas vermelhas são particularmente sensíveis à oxidação e ao calor, os quais podem degradar a cor e o conteúdo de vitaminas se não forem manejados adequadamente. Os fabricantes devem prestar muita atenção às seguintes práticas para preservar a qualidade do produto em toda a linha de produção. Minimize o tempo entre a trituração e a pasteurização para reduzir o escurecimento oxidativo e a perda de nutrientes. Use sistemas fechados e com oxigênio limitado sempre que possível para proteger os sensíveis pigmentos de antocianina responsáveis pela cor dos frutos silvestres. Aplique pasteurização flash ou processamento asséptico para reduzir o tempo de exposição ao calor e, ao mesmo tempo, garantir a segurança microbiana. Mantenha condições consistentes de cadeia de frio durante o armazenamento e transporte se o produto não for estável em armazenamento. Calibre regularmente o equipamento de refino para garantir a remoção consistente de sementes sem perda excessiva de polpa. Essas práticas ajudam os fabricantes a fornecer um purê que se assemelha muito à fruta fresca, tanto na aparência quanto no sabor, o que é um diferencial importante nos mercados competitivos de alimentos e bebidas. Escolhendo a capacidade e configuração corretas da linha de produção A capacidade da linha de produção deve ser selecionada com base no fornecimento sazonal esperado de frutas silvestres, no volume de produção alvo e nas aplicações de produtos posteriores. Operações menores que processam algumas centenas de quilogramas por hora podem optar por linhas compactas e semiautomáticas, enquanto instalações de grande escala que lidam com várias toneladas por hora normalmente exigem sistemas totalmente automatizados com recursos integrados de CIP (limpeza no local) para reduzir o tempo de inatividade entre as execuções de produção. Também é importante considerar a flexibilidade no design do equipamento, uma vez que muitas instalações processam vários tipos de frutas silvestres na mesma linha. Máquinas com tamanhos de tela ajustáveis, controles de velocidade variáveis e componentes de troca rápida permitem que os fabricantes alternem entre purês de morango, mirtilo ou frutas vermelhas sem extenso tempo de inatividade ou substituição de equipamento. Desafios comuns e como evitá-los Um desafio frequente na produção de purê de frutas vermelhas é a contaminação das sementes no produto final, que normalmente resulta de telas de refino desgastadas ou de tamanho inadequado. A inspeção regular e a substituição oportuna das telas podem evitar esse problema e manter a qualidade consistente do produto em todos os lotes. Outro problema comum é a degradação da cor causada pela exposição prolongada ao oxigênio ou ao calor excessivo durante a pasteurização. Os fabricantes podem resolver isso investindo em equipamentos projetados para exposição mínima ao ar e otimizando as configurações de temperatura e tempo de pasteurização especificamente para produtos à base de frutas silvestres, em vez de aplicar parâmetros genéricos de processamento de frutas que podem não levar em conta a sensibilidade única dos pigmentos e nutrientes das frutas silvestres.
Compreendendo os principais componentes de uma linha de produção de laticínios A linha de produção de laticínios abrange uma série de etapas de processamento interconectadas projetadas para transformar o leite cru em produtos de consumo seguros e estáveis, preservando ao mesmo tempo a qualidade nutricional e o sabor. Desde o momento em que o leite cru chega às instalações até ao ponto onde os produtos acabados são embalados e prontos para distribuição, cada fase deve funcionar com controlo preciso de temperatura, tempo e padrões de higiene para garantir a segurança e qualidade consistentes do produto em cada lote produzido. As modernas instalações de processamento de laticínios normalmente integram diversas linhas de produção especializadas sob um único guarda-chuva operacional, cada uma otimizada para uma categoria específica de produto. Essa abordagem modular permite que os processadores de laticínios produzam com eficiência vários tipos de produtos, como leite UHT, leite pasteurizado e iogurte, usando infraestrutura compartilhada e, ao mesmo tempo, mantendo os parâmetros de processamento distintos que cada produto exige. Linha de produção de leite UHT O processamento em temperatura ultra-alta, ou UHT, envolve aquecer o leite a temperaturas normalmente entre 135 e 150 graus Celsius por alguns segundos, eliminando efetivamente praticamente todos os microorganismos e esporos que poderiam causar deterioração. Este tratamento térmico intenso, mas breve, combinado com embalagem asséptica que evita a recontaminação após o processamento, permite que o leite UHT permaneça estável em temperatura ambiente por vários meses sem refrigeração. O processo UHT depende muito do controle preciso da temperatura e da vazão durante todo o estágio de esterilização, já que mesmo pequenos desvios podem falhar na obtenção de uma esterilização adequada ou degradar desnecessariamente o sabor e o perfil nutricional do leite através da exposição excessiva ao calor. Devido a essa sensibilidade, as linhas UHT exigem sistemas de controle automatizados sofisticados, capazes de manter condições de processamento consistentes em execuções contínuas de produção. Linha de produção de leite pasteurizado A pasteurização utiliza um tratamento térmico comparativamente mais baixo do que o processamento UHT, normalmente aquecendo o leite a cerca de 72 graus Celsius por aproximadamente 15 segundos, no que é conhecido como pasteurização de alta temperatura e curta duração. Este método elimina eficazmente os agentes patogénicos nocivos, ao mesmo tempo que preserva mais o sabor natural e as características nutricionais do leite em comparação com o processamento UHT, embora o produto resultante exija refrigeração contínua e tenha um prazo de validade consideravelmente mais curto. As linhas de produção de leite pasteurizado normalmente incluem um sistema de trocador de calor a placas que transfere calor com eficiência durante as fases de aquecimento e resfriamento subsequente, minimizando o consumo de energia e garantindo que o leite seja rapidamente resfriado após a pasteurização para evitar o novo crescimento bacteriano antes do empacotamento. Salas de leite da fazenda leiteira As salas de leite servem como ambiente crítico de processamento do primeiro estágio, localizadas no ponto de coleta do leite ou próximo a ele, onde o leite cru é inicialmente resfriado, filtrado e armazenado antes de ser transportado para uma instalação central de processamento. O design adequado da sala de leite e a seleção de equipamentos influenciam diretamente a qualidade do leite cru, pois taxas de resfriamento inadequadas ou atraso no processamento podem permitir que o crescimento bacteriano acelere antes que o leite atinja os estágios formais de processamento. As operações eficazes da sala de leite normalmente envolvem resfriamento rápido abaixo de 4 graus Celsius em um curto espaço de tempo após a ordenha, juntamente com a higienização regular do equipamento para evitar contaminação que poderia comprometer todo o processo de produção a jusante. Como as condições da sala de leite estabelecem a qualidade básica da matéria-prima que entra na linha de produção mais ampla, o investimento em equipamentos confiáveis de resfriamento e armazenamento nesta fase rende dividendos em toda a cadeia de processamento. Linha de produção de fermentação de iogurte A produção de iogurte introduz uma camada adicional de complexidade em comparação com o processamento de leite líquido, pois requer uma fase de fermentação controlada onde culturas bacterianas específicas convertem os açúcares do leite em ácido láctico, dando ao iogurte o seu característico sabor picante e textura espessa. Este processo de fermentação exige um controle preciso da temperatura, normalmente mantida em torno de 42 a 45 graus Celsius, juntamente com uma duração de fermentação cuidadosamente monitorada para obter textura e acidez consistentes do produto em cada lote. Após a fermentação, as linhas de produção de iogurte normalmente incluem estágios de resfriamento para interromper a atividade bacteriana quando o nível de acidez desejado for atingido, juntamente com etapas opcionais de homogeneização e adição de sabor, dependendo da formulação específica do produto. A precisão necessária em cada uma dessas etapas torna os sistemas de monitoramento automatizados particularmente valiosos para manter a qualidade consistente do iogurte em escala de produção comercial. Comparando os principais tipos de linhas de produção de laticínios A tabela abaixo resume as principais diferenças de processamento e os resultados típicos de prazo de validade nos principais tipos de linhas de produção de laticínios. Linha de produção Temperatura de processamento Prazo de validade típico Leite UHT 135–150°C, alguns segundos Vários meses, temperatura ambiente Leite Pasteurizado ~72°C, 15 segundos 1–3 semanas, refrigerado Iogurte Fermentação a 42–45°C 2–4 semanas, refrigerado Fatores-chave ao avaliar um investimento em uma linha de produção de laticínios As instalações que consideram investir em equipamentos de processamento de laticínios novos ou atualizados devem avaliar vários fatores operacionais para garantir que o sistema selecionado esteja alinhado com suas metas específicas de produção. Requisitos de capacidade de produção — confirme se o rendimento do equipamento corresponde à demanda atual e futura prevista. Flexibilidade da gama de produtos — considere se a linha pode acomodar vários tipos de produtos sem uma extensa reformulação. Capacidades de automação e monitoramento — avalie sistemas de controle que suportam qualidade consistente em execuções de produção contínuas. Padrões de design higiênico — garantem que o equipamento atenda aos requisitos aplicáveis de segurança alimentar e saneamento para processamento de laticínios. Eficiência energética — avalie as características de recuperação de calor e consumo de energia que afetam os custos operacionais a longo prazo. Mantendo a qualidade consistente em todo o processo de produção Independentemente de qual produto lácteo específico está sendo fabricado, manter protocolos de higiene rigorosos e monitoramento consistente do processo em todas as etapas continua sendo essencial para a produção de produtos lácteos seguros e de alta qualidade em escala comercial. A limpeza e higienização regulares dos equipamentos, combinadas com o monitoramento contínuo da temperatura e da qualidade, ajudam as instalações a detectar possíveis problemas antecipadamente e a manter os padrões consistentes de produtos que tanto os órgãos reguladores quanto os consumidores esperam das modernas operações de processamento de laticínios.
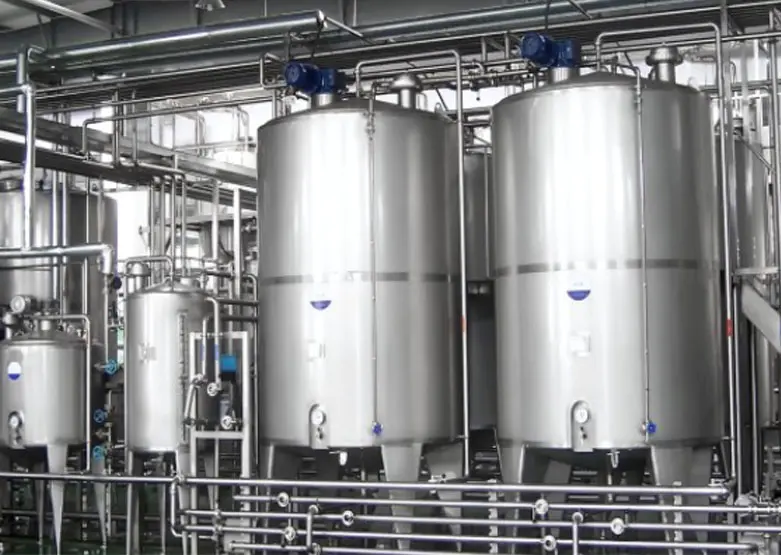
As operações de processamento de líquidos nas indústrias de laticínios, sucos e bebidas, cervejaria, química e biotecnológica compartilham uma necessidade comum: equipamentos confiáveis para armazenar e misturar temporariamente matérias-primas, produtos intermediários ou produtos acabados antes da próxima etapa de produção. Os tanques de armazenamento de camada única cumprem essa função de forma eficiente, oferecendo uma solução simples e econômica para instalações que não exigem isolamento térmico ou revestimento encontrado em projetos de tanques mais complexos. Compreender como esses tanques são construídos, onde eles se encaixam em uma linha de produção e quais fatores influenciam a seleção de tanques ajuda os gerentes de instalações e engenheiros de processo a tomar decisões informadas sobre equipamentos. O que é um tanque de armazenamento de camada única? A tanque de armazenamento de camada única consiste em uma construção de parede única, normalmente feita de aço inoxidável, sem a camada de camisa adicional usada para fins de aquecimento, resfriamento ou isolamento encontrada em tanques de camisa dupla ou tripla. Essa construção mais simples torna os tanques de camada única mais leves, menos dispendiosos de fabricar e mais fáceis de limpar e manter, ao mesmo tempo em que atendem aos padrões de higiene exigidos para aplicações em alimentos, bebidas e produtos farmacêuticos. Esses tanques são mais comumente usados para armazenamento temporário e mistura de materiais líquidos que não requerem controle preciso de temperatura durante o período de retenção. Isto inclui o armazenamento intermediário entre as etapas de produção, a mistura de ingredientes, a retenção do produto acabado antes da embalagem ou o armazenamento de matérias-primas aguardando processamento adicional. Principais indústrias que dependem de tanques de camada única Os tanques de armazenamento de camada única aparecem em uma ampla variedade de ambientes de produção, cada um com requisitos ligeiramente diferentes de design, capacidade e agitação do tanque. Processamento de laticínios Em instalações de laticínios, tanques de camada única são frequentemente usados para armazenar leite cru antes da pasteurização, armazenar leite padronizado entre as etapas de processamento ou tamponar produtos acabados, como leite aromatizado ou creme, antes de embalar. Como os produtos lácteos são sensíveis à contaminação, o interior dos tanques deve ter superfícies lisas e polidas que minimizem o acúmulo de bactérias e simplifiquem a limpeza. Produção de sucos e bebidas Os fabricantes de sucos e bebidas usam tanques de camada única para misturar concentrados com água, misturar aromatizantes e adoçantes e armazenar bebidas prontas antes de engarrafá-las ou enlatá-las. A agitação é frequentemente necessária nesta fase para garantir a distribuição uniforme dos ingredientes em todo o lote. Fabricação de cerveja As cervejarias geralmente usam tanques de camada única como tanques de cerveja brilhante, tanques de armazenamento de água ou recipientes para mosto e cerveja acabada em estágios do processo onde o controle de temperatura é gerenciado em outras partes do sistema. Esses tanques suportam a natureza flexível e de múltiplas etapas da fabricação de cerveja, onde o líquido se move entre vários recipientes antes de chegar à linha de embalagem. Aplicações Químicas e Biotecnológicas Em ambientes químicos e biotecnológicos, os tanques de camada única servem como recipientes de retenção para reagentes, soluções intermediárias ou líquidos tampão usados em processos de formulação e produção. Essas aplicações geralmente exigem compatibilidade rigorosa de materiais, uma vez que certos produtos químicos exigem graus de liga específicos para evitar corrosão ou reações indesejadas na superfície do tanque. Materiais de construção e características de design A maioria dos tanques de armazenamento de camada única são construídos em aço inoxidável 304 ou 316, sendo o grau 316 preferido em aplicações que envolvem produtos químicos corrosivos, produtos de alta salinidade ou requisitos farmacêuticos rigorosos. O acabamento da superfície interna é normalmente especificado usando um valor Ra medido em micrômetros, com acabamentos mais lisos reduzindo o risco de resíduos do produto e crescimento bacteriano. Os topos dos tanques podem ser planos, abaulados ou cônicos dependendo da aplicação, enquanto os fundos são frequentemente inclinados para permitir a drenagem completa durante a limpeza e descarga do produto. Os acessórios padrão incluem passagens para acesso interno, visores para monitoramento visual, conexões sanitárias de entrada e saída e aberturas de ventilação para gerenciar mudanças de pressão à medida que o líquido é adicionado ou removido. Opções de agitação: com e sem mistura Os tanques de camada única podem ser configurados com ou sem agitador, dependendo se o processo requer mistura ativa. Tanques usados exclusivamente para armazenar ou tamponar um líquido homogêneo, como leite pasteurizado acabado aguardando embalagem, muitas vezes não precisam de agitação. Em contraste, os tanques usados para misturar ingredientes, dissolver pós ou manter a suspensão de partículas normalmente requerem um misturador. Os tipos comuns de agitadores incluem misturadores de hélice montados no topo para mistura geral, agitadores de âncora para líquidos de maior viscosidade e misturadores de entrada lateral para tanques de grande diâmetro onde um eixo montado no topo seria impraticável. A escolha da velocidade do agitador e do design da lâmina depende da viscosidade do líquido, da intensidade de mistura necessária e se o processo corre o risco de introduzir excesso de ar ou espuma no produto. Escolhendo a capacidade e configuração corretas do tanque O dimensionamento do tanque deve ser baseado no volume de produção, na frequência do lote e na quantidade de tempo de reserva necessária entre as etapas de processamento. Tanques subdimensionados podem criar gargalos que retardam a produção, enquanto tanques superdimensionados aumentam o custo de capital e os requisitos de espaço físico sem agregar valor proporcional. Aplicação Faixa de capacidade típica Agitação necessária Armazenamento tampão de leite cru 1.000 a 20.000 litros Opcional Mistura de suco 500 a 10.000 litros Obrigatório Segurando cerveja brilhante 1.000 a 30.000 litros Normalmente não é necessário Armazenamento de reagentes químicos 200 a 5.000 litros Depende da formulação Considerações sobre manutenção e saneamento Como os tanques de camada única são frequentemente usados em aplicações de alimentos, bebidas e biotecnologia, o saneamento é uma parte central da operação contínua. Muitos tanques são projetados para suportar sistemas de limpeza no local, que circulam soluções de limpeza e sanitização através do tanque e da tubulação associada sem exigir desmontagem manual. As esferas de pulverização montadas dentro do tanque distribuem o fluido de limpeza pelas superfícies internas, alcançando áreas que de outra forma seriam de difícil acesso. A inspeção rotineira de juntas, válvulas e costuras soldadas ajuda a prevenir vazamentos e riscos de contaminação. As instalações que manuseiam produtos altamente regulamentados, como produtos farmacêuticos ou ingredientes de fórmulas infantis, muitas vezes seguem protocolos de validação mais rigorosos para confirmar que os ciclos de limpeza atendem consistentemente aos padrões de controle microbiano. Fatores-chave para avaliar antes da compra A seleção do tanque de armazenamento de camada única correto envolve a ponderação de vários fatores práticos específicos da aplicação pretendida. Confirme se o grau do material corresponde aos requisitos de compatibilidade química ou biológica do líquido que está sendo armazenado. Determine se a agitação é necessária e, em caso afirmativo, selecione um tipo de misturador e tamanho de motor apropriados para a viscosidade do líquido. Verifique se o tanque inclui acessórios sanitários adequados e suporta procedimentos de limpeza no local, se exigido pelos padrões regulatórios. Avalie o espaço físico e os requisitos de suporte estrutural, especialmente para tanques verticais maiores que possam precisar de fundações reforçadas. Considere o crescimento futuro da produção ao selecionar a capacidade, permitindo alguma flexibilidade sem investir excessivamente em volume não utilizado. Os tanques de armazenamento de camada única continuam sendo uma escolha prática e versátil para instalações que necessitam de capacidade confiável de retenção e mistura, sem o custo adicional e a complexidade do revestimento térmico. Ao combinar cuidadosamente o material, a configuração, a agitação e a capacidade do tanque com as demandas específicas dos processos de laticínios, bebidas, cervejaria, produtos químicos ou biotecnológicos, os gerentes de instalações podem alcançar um desempenho confiável, mantendo o investimento em equipamentos proporcional às necessidades reais de produção.
Compreendendo o escopo completo de uma linha de produção de processamento de bebidas de chá A produção comercial de bebidas à base de chá envolve muito mais do que preparar um bule de chá e selá-lo em uma garrafa. Uma linha de produção de processamento de bebidas de chá totalmente integrada combina manuseio preciso de ingredientes, tratamento térmico, envase estéril e embalagem automatizada em um sistema contínuo de alto rendimento. Quer o produto final seja chá verde pronto para beber (RTD), chá preto com leite ou infusões de ervas, a lógica de produção subjacente segue uma sequência estruturada de operações. Compreender cada estágio ajuda os fabricantes a identificar lacunas de eficiência, garantir a conformidade com a segurança alimentar e dimensionar a produção sem sacrificar a qualidade do produto. Recebimento e Pré-Tratamento de Matéria Prima Cada ciclo de produção começa com a entrada de matéria-prima. Folhas secas de chá, extratos de plantas, adoçantes, aditivos e água são recebidos e inspecionados de acordo com as especificações de qualidade estabelecidas. Para insumos de folhas soltas, o teor de umidade, o tamanho das partículas e a carga microbiana são avaliados antes que os materiais entrem na área de processamento. O tratamento da água é igualmente crítico, pois a água da torneira ou do poço deve ser purificada por meio de filtração por osmose reversa (OR) e deionização para remover cloro, metais pesados e sólidos dissolvidos que, de outra forma, alterariam o sabor e a estabilidade. Os ingredientes secos são normalmente armazenados em silos climatizados ou em recipientes selados para evitar aglomeração e contaminação. Ingredientes líquidos, como extratos vegetais concentrados ou agentes aromatizantes, são mantidos em tanques de aço inoxidável com sistemas de agitação. A fase de pré-tratamento define a linha de base de qualidade para tudo o que está a jusante, tornando a qualificação do fornecedor e a inspeção de entrada etapas inegociáveis em qualquer linha bem gerenciada. Extração e fabricação de cerveja A etapa de extração converte as matérias-primas do chá em uma base líquida concentrada. Os sistemas industriais de extração de chá normalmente se enquadram em duas categorias: extração com água quente e extração a frio. A extração com água quente utiliza temperaturas que variam de 75°C a 95°C, dependendo da variedade de chá, para dissolver catequinas, cafeína, teanina e compostos aromáticos dentro de um tempo de contato controlado. Os sistemas de fermentação fria operam em temperaturas abaixo de 20°C por longos períodos, produzindo um perfil de sabor mais suave com menor amargor, mas exigindo tempos de ciclo mais longos e maior capacidade de tanque. Parâmetros de extração de chave A tabela abaixo resume as faixas operacionais padrão para tipos de chá comuns em um sistema de extração contínua a quente: Tipo de chá Temperatura de extração (°C) Tempo de contato (min) Proporção chá para água Chá Verde 75–80 3–6 1:80 a 1:100 Chá Preto 88–95 4–8 1:60 a 1:80 Chá Oolong 82–88 4–7 1:70 a 1:90 Infusão de ervas 90–95 5–10 1h50 a 1h70 Após a extração, o líquido passa por uma etapa de filtração que remove as folhas gastas e os sólidos em suspensão. Prensas de correia contínua, centrífugas ou filtros de placa e estrutura são comumente usados, seguidos por uma membrana de microfiltração secundária para atingir a clareza esperada no chá comercial engarrafado. Mistura, padronização e ajuste de fórmula Uma vez preparado o líquido base do chá, ele entra em um tanque de mistura onde são adicionados adoçantes, ácidos, estabilizantes, vitaminas ou sabores de acordo com a fórmula do produto. Os sistemas de dosagem automatizados usam medidores de vazão e células de carga para garantir que cada ingrediente seja adicionado dentro de faixas de tolerância rígidas. Para variantes de chá com leite, o equipamento de emulsificação é usado para dispersar uniformemente laticínios ou ingredientes vegetais contendo gordura em toda a matriz líquida. A padronização envolve o ajuste do brix (teor de açúcar), do pH e da relação Brix/ácido para atender ao perfil sensorial alvo. Refratômetros em linha e sensores de pH fornecem feedback em tempo real ao sistema de controle, permitindo correções automáticas antes que o produto passe para o processamento térmico. Este estágio é onde acontece grande parte do trabalho de consistência lote a lote e requer uma coordenação estreita entre a equipe de fórmula e os operadores de produção. Processamento Térmico: Pasteurização e UHT O tratamento térmico é a etapa mais crítica de segurança alimentar em toda a linha de produção de processamento de bebidas de chá. Dois métodos principais são usados dependendo do formato da embalagem e do prazo de validade desejado: Pasteurização HTST (curto tempo em alta temperatura): O produto é aquecido a aproximadamente 85–95°C por 15–30 segundos usando um trocador de calor de placas e depois resfriado rapidamente. Este método é adequado para garrafas de vidro envasadas a quente e recipientes PET com tampa de alumínio, alcançando uma vida útil de 6 a 12 meses em temperatura ambiente. Processamento UHT (Temperatura Ultra Alta): O produto atinge 130–145°C por 2–6 segundos, eliminando todos os organismos vegetativos e a maioria dos esporos. O tratamento UHT é combinado com sistemas de envase asséptico para alcançar uma vida útil prolongada de 12 a 18 meses sem refrigeração, tornando-o ideal para embalagens cartonadas Tetra Pak e formatos PET assépticos. A escolha entre estes dois métodos afeta não apenas o investimento em equipamentos, mas também o perfil de sabor do produto final. Os chás tratados com UHT geralmente desenvolvem um sabor de cozido devido às reações de Maillard em temperaturas elevadas, que devem ser controladas por meio de ajustes na fórmula ou agentes mascaradores de sabor. Sistemas de enchimento e vedação A etapa de enchimento deve manter a esterilidade estabelecida durante o processamento térmico. Três abordagens de enchimento são padrão em toda a indústria: Preenchimento a quente: O produto é envasado a 85–90°C diretamente em recipientes pré-formados de PET ou vidro. O calor residual esteriliza o espaço livre do recipiente. Após a selagem, os recipientes são invertidos brevemente para esterilizar o interior da tampa e depois passam por um túnel de resfriamento. Este sistema tem custos de equipamento mais baixos, mas limita o design do recipiente devido aos efeitos da contracção térmica. Preenchimento a Frio com Pasteurização em Túnel: O produto é envasado a frio em recipientes lacrados, que passam por um pasteurizador de túnel. Este método permite formatos de recipientes mais flexíveis, mas acrescenta custos de energia e requisitos de espaço. Preenchimento asséptico: Recipientes e tampas são esterilizados separadamente usando peróxido de hidrogênio ou tratamento UV, e o enchimento ocorre em um ambiente de sala limpa Classe 100. Esta é a opção que exige mais capital, mas oferece a melhor estabilidade do produto e a mais ampla compatibilidade de formatos de embalagem. A precisão do volume de enchimento é monitorada através de controladores de peso ou medidores de vazão em linha, com sistemas de rejeição automatizados que removem recipientes com excesso ou falta de enchimento antes que cheguem à unidade de selagem. Rotulagem, codificação e embalagem secundária Após a selagem, os recipientes passam por máquinas de etiquetagem que aplicam etiquetas sensíveis à pressão, com manga retrátil ou aplicadas com cola com registro preciso. Codificadores a jato de tinta ou laser de alta velocidade imprimem números de lote, datas de fabricação e datas de validade diretamente em recipientes ou tampas. Os sistemas de inspeção visual verificam a falta de rótulos, aplicações distorcidas e códigos ilegíveis antes que os recipientes avancem para a embalagem secundária. A embalagem secundária envolve agrupar recipientes individuais em embalagens múltiplas, inseri-los em caixas ou embrulhá-los em filme retrátil. Montadores de caixas, transportadores de produtos e empacotadores de caixas automatizados formam e enchem caixas de transporte a taxas sincronizadas com o sistema de enchimento a montante. Os robôs paletizadores empilham caixas em paletes seguindo padrões pré-programados que otimizam a estabilidade da carga e a eficiência do empilhamento no armazém. Integração do controle de qualidade em toda a linha Moderno linhas de produção de processamento de bebidas de chá incorporar o controle de qualidade em todas as etapas, em vez de depender apenas da inspeção de final de linha. Os pontos críticos de controle incluem temperatura e tempo de extração, turbidez pós-filtração, brix e pH de mistura, letalidade do processo térmico (valor F ou redução logarítmica equivalente), peso de enchimento e integridade da vedação. Cada um desses parâmetros é registrado pelo sistema SCADA ou PLC e armazenado para fins de rastreabilidade do lote. Painéis de avaliação sensorial avaliam sabor, cor e aroma de cada lote de produção usando protocolos padronizados. Os testes microbiológicos das amostras retidas confirmam a esterilidade antes do produto ser liberado do armazém. Para os mercados de exportação, verificações de conformidade adicionais abrangem limites de metais pesados, níveis de resíduos de pesticidas no chá e testes de migração de embalagens. Considerações sobre automação e integração de linha A eficiência da linha em uma instalação de produção de bebidas de chá é determinada não apenas pela velocidade individual da máquina, mas também pela forma como cada estágio está integrado. Os tanques tampão entre a extração e o enchimento protegem contra atrasos a montante. Os sistemas automatizados CIP (Clean-in-Place) circulam a tubulação de processamento por meio de sequências cáusticas, ácidas e de enxágue entre as execuções de produção, minimizando o tempo de inatividade e reduzindo o risco de contaminação cruzada. O rastreamento de OEE (Eficácia Geral do Equipamento) ajuda as equipes de operações a quantificar perdas de disponibilidade, perdas de velocidade e perdas de qualidade separadamente, permitindo ações de melhoria direcionadas em vez de amplas atualizações de capacidade. Selecionar a combinação certa de tratamento térmico, tecnologia de enchimento e formato do recipiente no início da fase de concepção do projeto evita retrofits dispendiosos posteriormente. Os fabricantes que passam de 5.000 garrafas por hora para 30.000 garrafas por hora enfrentam não apenas desafios de dimensionamento de equipamentos, mas também mudanças no sequenciamento CIP, no fornecimento de serviços públicos e na documentação do sistema de qualidade. Planejar a linha de produção como um sistema integrado desde o início é o que separa a expansão sustentável da solução reativa de problemas.
Etapas principais em uma linha de produção de processamento de purê de frutas vermelhas A linha de produção de purê de frutas vermelhas leva a fruta crua através de uma sequência de etapas de processamento mecânico e térmico para produzir um purê macio e estável, adequado para uso em sucos, iogurtes, geléias, recheios de panificação ou concentrados de bebidas. O fluxo geral passa da triagem e lavagem, passando pela trituração e despolpamento, até as etapas de refino que removem sementes e cascas, seguidas pela pasteurização e enchimento final em contêineres de armazenamento ou transporte. Cada etapa nesta sequência afeta diretamente a textura, a retenção de cor e a segurança microbiana do produto final, razão pela qual a seleção do equipamento em cada etapa precisa corresponder às características específicas da variedade de frutas que está sendo processada. As bagas apresentam desafios de processamento únicos em comparação com frutas mais firmes devido ao seu alto teor de umidade, estrutura delicada da casca e, em muitos casos, pequenas sementes incrustadas em toda a polpa que devem ser separadas sem perda excessiva de polpa utilizável. Uma linha de produção bem projetada leva em conta essas características em cada etapa, em vez de depender de equipamentos genéricos de processamento de frutas que podem não manusear as frutas com eficiência. Classificando, lavando e preparando frutas cruas O primeiro estágio de qualquer linha de purê de frutas vermelhas envolve a remoção de frutas danificadas, caules, folhas e detritos estranhos antes do início da lavagem, uma vez que o processamento de frutas contaminadas ou estragadas pode comprometer todo o lote a jusante. As máquinas de classificação óptica, que usam câmeras e, às vezes, sensores de infravermelho próximo para detectar defeitos de cor e superfície, tornaram-se cada vez mais comuns em linhas de produção maiores porque podem identificar mofo, frutas verdes ou materiais estranhos com muito mais rapidez e consistência do que apenas a inspeção manual. Após a classificação, as frutas normalmente passam por um sistema de lavagem com bolhas ou spray projetado para desalojar a sujeira e os resíduos da superfície sem machucar as frutas delicadas. Os lavadores de bolhas usam bolhas de ar ascendentes para agitar suavemente as frutas em banho-maria, o que geralmente é preferido aos sistemas de pulverização de alta pressão para frutas macias, como framboesas ou amoras, que podem ser danificadas pelo impacto direto do jato de água. Britagem, tratamento enzimático e refino Depois de limpos, os bagos passam para a fase de esmagamento e despolpamento, onde batedores mecânicos ou rolos trituradores quebram os frutos em um purê grosso. Esse purê cru ainda contém sementes, fragmentos de casca e, em alguns casos, caules que precisam ser removidos antes que o purê atinja sua consistência final lisa. Tratamento com enzima pectinase Muitas variedades de frutas silvestres, principalmente morangos e mirtilos, contêm pectina que engrossa o mosto e torna mais difícil a separação eficiente das sementes e cascas durante o refino. A adição da enzima pectinase nesta fase quebra a estrutura da pectina, reduzindo a viscosidade e melhorando o rendimento do suco e da polpa durante a etapa subsequente de refino. A dosagem da enzima e o tempo de reação precisam ser cuidadosamente controlados, pois tanto o tratamento insuficiente quanto o excessivo podem afetar a textura e a estabilidade da cor do purê final. Equipamento de descaroçamento e desemeadura Após o tratamento enzimático, o mosto passa por uma máquina de refino, muitas vezes chamada de remo ou prensa de parafuso, que força a polpa através de uma tela perfurada enquanto sementes, fragmentos de casca e quaisquer caules restantes são separados e descarregados separadamente. O tamanho da malha da tela é selecionado com base na textura final desejada, com telas mais finas produzindo um purê mais macio ao custo de um rendimento geral ligeiramente menor, uma vez que parte da polpa utilizável inevitavelmente é descarregada junto com a semente e os resíduos de casca em configurações de malha mais estreitas. Comparando métodos de pasteurização e enchimento asséptico O tratamento térmico é necessário para desativar microrganismos e enzimas deteriorantes que, de outra forma, continuariam a degradar a cor e o sabor do purê durante o armazenamento. O método escolhido afeta tanto o prazo de validade quanto o investimento em equipamentos necessários para a linha de produção. Método Temperatura Típica Impacto na vida útil Pasteurização HTST 85°C a 95°C, retenção curta Armazenamento refrigerado, semanas a meses Processamento Asséptico 90°C a 110°C, duração ultracurta Armazenamento ambiente, até 12 meses Preenchimento Quente 85°C a 90°C no enchimento Armazenamento ambiente, vários meses O processamento asséptico requer um maior investimento em equipamentos, uma vez que o purê deve ser resfriado rapidamente após o tratamento térmico e envasado em embalagens pré-esterilizadas em ambiente estéril totalmente fechado para evitar recontaminação. Este método é geralmente preferido por operações maiores que abastecem clientes industriais a granel, uma vez que a vida útil prolongada em temperatura ambiente simplifica a logística e reduz a necessidade de transporte e armazenamento na cadeia de frio. Considerações sobre equipamentos para diferentes tipos de frutas vermelhas Diferentes variedades de frutas silvestres exigem ajustes nas configurações do equipamento e, às vezes, configurações de máquina totalmente diferentes para serem processadas com eficiência. Os morangos, com seu tamanho relativamente grande e polpa mais macia, geralmente precisam de rolos de esmagamento mais suaves e com folga mais ampla para evitar a fragmentação excessiva das sementes, o que pode introduzir sabores amargos no purê final se as sementes forem esmagadas de forma muito agressiva. Os mirtilos, devido ao seu pequeno tamanho e casca mais dura, muitas vezes requerem uma fase inicial de esmagamento mais fina, mas beneficiam de uma refinação menos agressiva, uma vez que as suas sementes são suficientemente pequenas para que a remoção completa seja menos crítica para a textura do produto final. Framboesas e amoras requerem uma separação cuidadosa das sementes devido às suas numerosas sementes pequenas e duras que podem afetar negativamente a sensação na boca se não forem filtradas adequadamente. Os morangos necessitam de um manuseio mecânico mais suave em toda a linha devido à sua polpa mais macia e maior suscetibilidade a hematomas e oxidação rápida. Os cranberries, por serem mais firmes e ácidos, geralmente requerem uma etapa mais longa de esmagamento ou pré-tratamento com vapor para amaciar a casca antes que possa ocorrer uma polpação eficiente. Os mirtilos beneficiam do manuseamento que protege a cor, uma vez que os seus pigmentos de antocianina são sensíveis à oxidação e à exposição prolongada a superfícies de processamento de metal. Manutenção dos padrões de higiene e segurança alimentar As linhas de produção de purê de frutas vermelhas devem ser projetadas tendo em mente a limpeza e a higienização desde o início, uma vez que os resíduos de polpa de frutas deixados nas fendas do equipamento podem rapidamente se tornar um terreno fértil para mofo e bactérias entre as execuções de produção. A construção em aço inoxidável em toda a linha, combinada com acessórios sanitários de três braçadeiras em vez de conexões de tubos roscados, torna a desmontagem e a limpeza significativamente mais rápidas e completas entre lotes. Muitas instalações implementam sistemas de limpeza no local, que circulam soluções de limpeza e higienização através de seções fechadas da linha sem exigir desmontagem manual completa, reduzindo o tempo de trabalho e o risco de limpeza incompleta em áreas de difícil acesso. Testes microbianos regulares de lotes de matérias-primas e purês acabados, combinados com cronogramas de limpeza documentados, apoiam a conformidade com certificações de segurança alimentar, como HACCP ou BRC, que muitos compradores comerciais exigem antes de concordar em adquirir purê de um determinado fornecedor. Maximizando o rendimento e reduzindo o desperdício Maximizar o rendimento utilizável de purê e, ao mesmo tempo, minimizar o desperdício durante o estágio de refino requer equilibrar a seleção da malha da tela, a dosagem da enzima e a velocidade de produção da máquina em relação à especificação de textura final desejada. Operar o equipamento de refino muito rapidamente pode deixar o excesso de polpa utilizável preso no fluxo de descarga de sementes e películas, enquanto operá-lo muito lentamente reduz a capacidade geral de produção sem necessariamente melhorar ainda mais o rendimento. Muitas instalações coletam amostras e analisam periodicamente seu fluxo de subprodutos de sementes e cascas para confirmar que as perdas de rendimento permanecem dentro de uma faixa aceitável, ajustando o tamanho da tela ou o tempo de tratamento enzimático quando as perdas começam a aumentar. Os fluxos de subprodutos da fase de refinação, incluindo sementes e cascas, estão sendo cada vez mais reaproveitados por alguns processadores em produtos secundários, como suplementos de fibras de frutas ou extratos de corantes naturais, transformando o que antes era um custo de eliminação de resíduos em um fluxo de receita adicional para a operação.
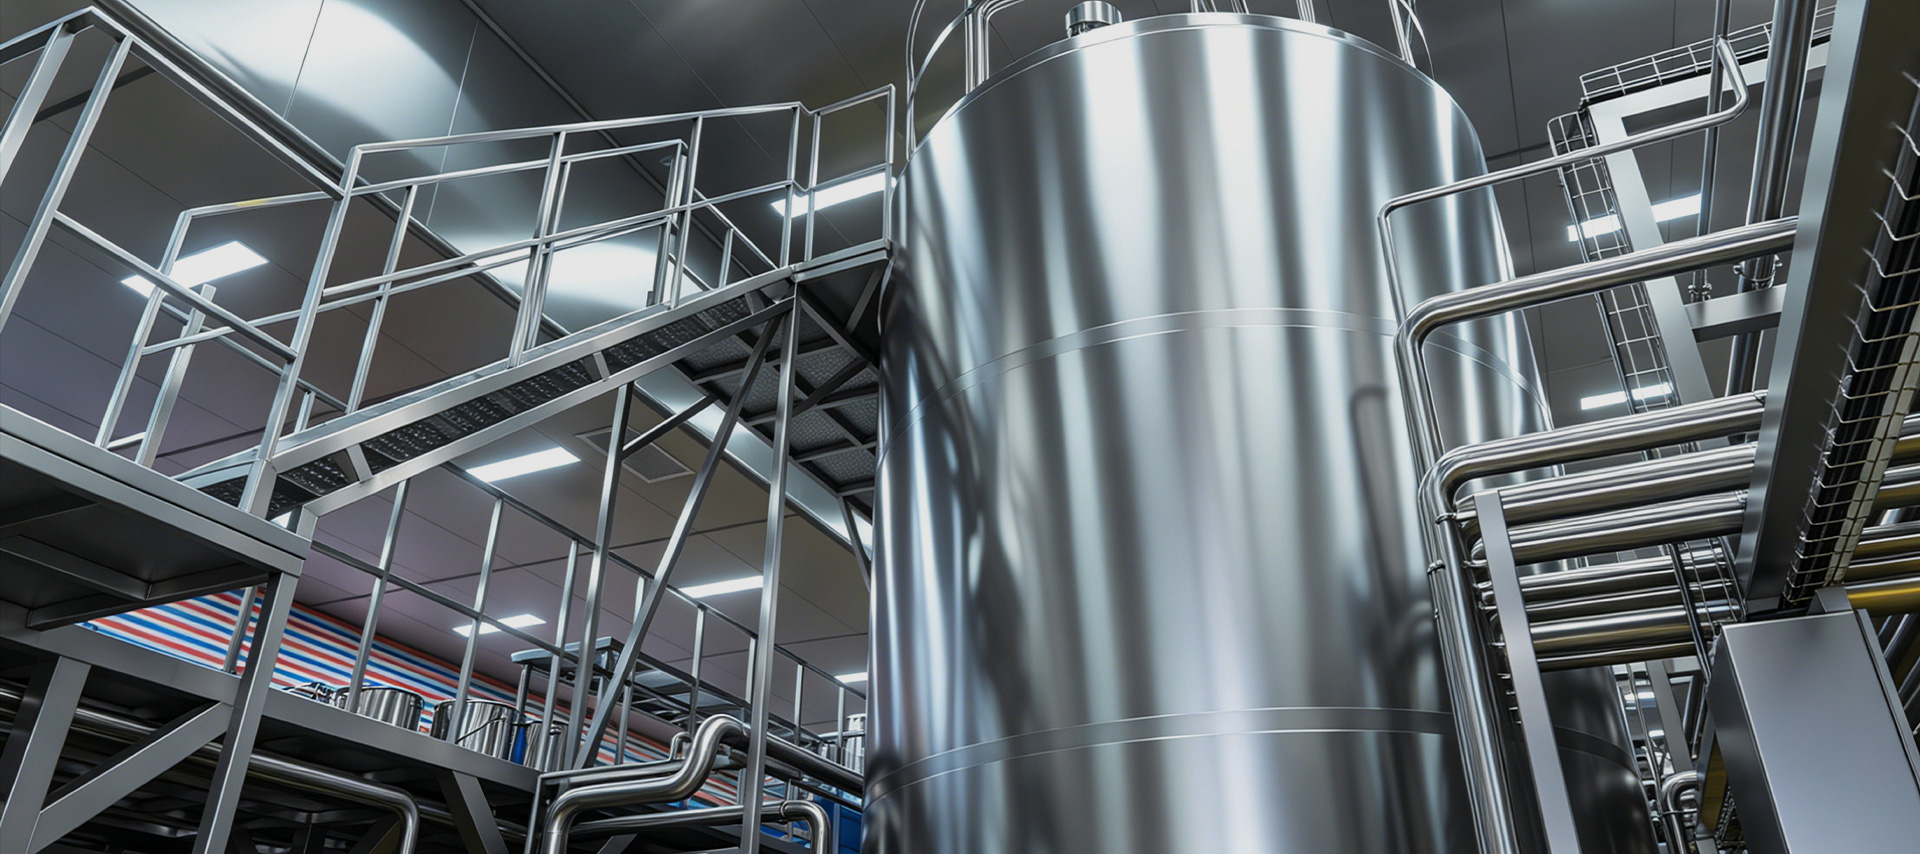
Para grandes explorações leiteiras e fábricas de processamento de leite, a qualidade do leite cru não é determinada apenas pelo rebanho – é igualmente moldada pelo que acontece nas horas entre a ordenha e o processamento. O controle de temperatura, as condições higiênicas de armazenamento e a agitação consistente durante a retenção afetam diretamente a contagem bacteriana, a estabilidade dos glóbulos de gordura e as propriedades sensoriais do leite que eventualmente chega aos consumidores. Um grande tanque externo de armazenamento de leite é a peça central da infraestrutura que governa essa janela crítica, e selecionar, instalar e operar um corretamente é uma das decisões mais importantes que um gerente de uma instalação de laticínios tomará. Este artigo fornece um exame prático e detalhado de grandes tanques de armazenamento de leite ao ar livre — suas características de projeto, componentes principais, considerações de dimensionamento, requisitos operacionais e adequação para aplicações além de laticínios, incluindo armazenamento de líquidos alimentícios e farmacêuticos. Por que a instalação externa exige padrões de projeto específicos Ao contrário dos silos internos instalados em salas de processamento com temperatura controlada, os tanques externos de armazenamento de leite são expostos à radiação solar direta, flutuações de temperatura ambiente, chuva, vento e, em alguns climas, geada ou calor extremo. Estas tensões ambientais impõem requisitos de concepção que são substancialmente mais exigentes do que aqueles para equivalentes interiores com a mesma capacidade. O revestimento externo de um tanque externo de armazenamento de leite é fabricado em aço inoxidável 304 ou 316L de qualidade alimentar, com uma superfície interna polida (normalmente Ra ≤ 0,8 µm) para minimizar a adesão bacteriana e facilitar uma limpeza eficaz. Entre as camadas interna e externa, o isolamento de espuma de poliuretano de alta densidade – normalmente com 100 a 150 mm de espessura – é injetado sob pressão para formar uma barreira térmica contínua e sem espaços vazios. Esta camada de isolamento é o que permite ao tanque manter a temperatura do leite igual ou inferior a 4°C, mesmo quando a temperatura ambiente excede 35°C, sem operação contínua do compressor. O revestimento externo é geralmente um revestimento de aço inoxidável fosco ou escovado ou um painel aluminizado que reflete a carga de calor solar. Em regiões com alta intensidade de UV, às vezes são instalados revestimentos refletivos ou guarda-sóis adicionais acima da cúpula do tanque para reduzir a carga térmica no sistema de refrigeração. Os suportes das pernas e as estruturas de base são projetados para ancoragem ao solo ao ar livre, com provisões para escoamento de drenagem e exclusão de pragas no nível da fundação. Componentes principais e suas funções Um grande tanque externo de armazenamento de leite bem especificado integra vários sistemas que trabalham juntos para manter a qualidade do leite, permitir uma operação segura e apoiar a conformidade regulatória. Os seguintes componentes são padrão em unidades de nível industrial: Sistema de refrigeração e resfriamento O sistema de resfriamento consiste em uma serpentina do evaporador soldada diretamente na superfície externa da parede interna do tanque – um projeto conhecido como expansão direta (DX) ou resfriamento direto. O refrigerante circula por essas serpentinas e absorve o calor do leite, resfriando-o rapidamente. A unidade compressora e o condensador são montados separadamente, em uma plataforma adjacente ao tanque ou em um patim ao lado dele. Para tanques muito grandes (acima de 50.000 litros), às vezes são usados circuitos de resfriamento indireto à base de glicol em vez de sistemas DX, pois permitem que um único resfriador atenda a vários tanques e reduza o risco de contaminação do refrigerante no caso de vazamento da bobina. Sistema de agitação O leite não é um líquido homogêneo – os glóbulos de gordura são menos densos que a fase aquosa e se transformarão em creme dentro de 30 a 60 minutos se o leite não for mexido. Um sistema de agitação evita esta separação e também garante uma distribuição uniforme da temperatura em todo o volume do tanque. A maioria dos grandes tanques externos usa um agitador motorizado de baixo cisalhamento montado através da passagem superior ou lateral, com pás de aço inoxidável ou impulsores de hélice dimensionados de acordo com o diâmetro do tanque. A velocidade de agitação é normalmente de 10 a 30 RPM – rápida o suficiente para manter a homogeneidade, lenta o suficiente para evitar danos aos glóbulos de gordura ou incorporação de ar, o que promoveria a oxidação e o desenvolvimento de sabores estranhos. Sistema de lavagem CIP O sistema de lavagem Clean-In-Place (CIP) integrado permite que o interior do tanque seja limpo e higienizado sem desmontagem, usando esferas de pulverização automatizadas ou cabeçotes de jato rotativos montados dentro da cúpula do tanque. Um ciclo CIP padrão para um tanque de armazenamento de leite envolve um pré-enxágue com água fria para lavar o leite residual, uma lavagem alcalina (normalmente solução de NaOH de 1–2% a 70–75°C) para remover depósitos de proteína e gordura, um enxágue intermediário, uma lavagem com ácido (0,5–1% de ácido nítrico ou fosfórico) para dissolver incrustações minerais e um enxágue desinfetante final. O ciclo completo normalmente leva de 45 a 90 minutos e é controlado por um controlador CIP baseado em PLC com sequenciamento automático de válvulas e verificação de condutividade da água de enxágue. Instrumentos de exibição e monitoramento de temperatura A temperatura de armazenamento do leite é um ponto de controle crítico tanto na legislação de segurança alimentar quanto nos padrões da indústria de laticínios. Grandes tanques externos são equipados com detectores de temperatura de resistência (RTDs) PT100 em várias alturas dentro do tanque - normalmente na parte inferior, no nível médio e próximo ao topo - para confirmar o resfriamento uniforme em todo o volume. Os displays digitais de temperatura são montados ao nível dos olhos do operador no exterior do tanque e, em instalações modernas, os dados de temperatura são transmitidos em tempo real para um SCADA central ou sistema de gerenciamento agrícola. Os relés de alarme de alta temperatura acionam alertas sonoros e visuais se a temperatura do leite subir acima de um limite predefinido (normalmente 6°C), permitindo que os operadores intervenham antes que a segurança do produto seja comprometida. Indicadores de nível de líquido e visor O monitoramento preciso do nível de líquido serve tanto para funções operacionais quanto de segurança. Transmissores de nível flutuantes ou baseados em pressão montados externamente fornecem leituras contínuas de volume no painel do operador. Esses instrumentos são calibrados para a geometria específica do tanque e fornecem dados de volume percentual cheio e absoluto (litros). Um tubo de vidro de aço inoxidável com marcações graduadas no exterior do tanque fornece uma verificação visual direta da leitura do nível e é particularmente útil durante operações de entrada ou transferência de leite. Algumas instalações também incorporam um alarme de alto nível para evitar transbordamento e derramamento. Disposições de iluminação e acesso A iluminação interna de LED é instalada na cúpula superior para iluminar o interior do tanque durante inspeção, amostragem ou manutenção. As luzes são seladas de acordo com o padrão IP68 para resistir à umidade e normalmente são unidades de LED de baixo calor para evitar o aquecimento localizado da superfície do leite. O acesso ao interior é fornecido através de uma passagem de entrada superior (normalmente com 500 mm de diâmetro em tanques grandes), equipada com uma tampa articulada e vedada com junta que pode ser aberta para inspeção manual ou instalação do cabeçote de pulverização CIP. Também pode ser instalada uma escada interna fixa ou telescópica para tanques acima de 3 metros de altura. Seleção de capacidade e diretrizes de dimensionamento A seleção da capacidade correta do tanque depende do volume diário de ingestão de leite, da frequência de coleta e do cronograma de processamento. Como regra prática, a capacidade de armazenamento deve cobrir pelo menos 24 horas do pico de volume de entrada para fornecer uma proteção contra atrasos na coleta, tempo de inatividade da linha de processamento ou interrupções na programação dos navios-tanque. Para grandes estações de coleta que agregam leite de diversas fazendas, a capacidade de armazenamento de 48 horas é frequentemente especificada para acomodar lacunas de processamento nos finais de semana ou feriados. Escala de instalações Volume de ingestão diária Capacidade recomendada do tanque Configuração Típica Estação média de laticínios 10.000–20.000 L/dia 20.000–30.000 litros 1–2 tanques Grande centro de coleta 30.000–60.000 L/dia 50.000–100.000 litros 2–3 tanques Planta de processamento industrial 100.000 L/dia 200.000–500.000 L no total Vários tanques na bateria A instalação de vários tanques de média capacidade em vez de um único tanque muito grande oferece vantagens operacionais: um tanque pode ser desligado para limpeza ou manutenção enquanto os outros permanecem em serviço, e o leite recebido de diferentes fazendas ou graus de qualidade pode ser armazenado separadamente para fins de rastreabilidade. Aplicações além dos laticínios: armazenamento de líquidos alimentícios e farmacêuticos Embora o armazenamento de leite seja a aplicação principal, os princípios de design de um grande tanque externo de armazenamento de leite – construção higiênica em aço inoxidável, revestimento isolado, compatibilidade CIP e controle preciso de temperatura – o tornam igualmente adequado para uma variedade de outras aplicações de armazenamento de líquidos nas indústrias alimentícia e farmacêutica. Instalações que processam sucos de frutas, ovos líquidos, óleos comestíveis, xaropes ou intermediários farmacêuticos geralmente usam tanques estruturalmente idênticos, com pequenas modificações nos materiais das juntas, no design do agitador ou na faixa de ponto de ajuste de temperatura. As principais aplicações intersetoriais incluem: Armazenamento refrigerado de sucos e concentrados de bebidas antes da mistura ou engarrafamento Tanques de retenção de açúcar líquido e xarope de glicose em fábricas de confeitaria e panificação Armazenamento de caldo de fermentação ou meio de cultura em instalações farmacêuticas e de biotecnologia Armazenamento de líquido de ovo cru a 2–4°C entre a quebra e a pasteurização em fábricas de processamento de ovos Armazenamento tampão de óleo comestível com cobertura de nitrogênio para evitar oxidação Ao especificar um tanque para aplicações não lácteas, é importante verificar se os materiais da junta e da vedação são compatíveis com o líquido específico que está sendo armazenado – vedações de fluorossilicone ou EPDM podem ser necessárias em vez de silicone padrão para produtos lácteos para produtos ácidos ou contendo solventes. As especificações de torque do agitador também podem precisar ser aumentadas para produtos viscosos, como xaropes espessos ou concentrados de purê de frutas. Melhores práticas operacionais para desempenho de longo prazo A vida útil de um grande tanque de armazenamento de leite externo depende muito da consistência com que ele é mantido. Os ciclos CIP devem ser executados após cada esvaziamento do tanque – pular ou encurtar os ciclos de limpeza leva à formação de biofilme nas superfícies do tanque, que se torna progressivamente mais difícil de remover e, eventualmente, compromete a qualidade do leite. As concentrações e temperaturas químicas CIP devem ser verificadas por titulação ou testes de condutividade, em vez de serem assumidas apenas pelas configurações da bomba doseadora. A manutenção do sistema de refrigeração é igualmente crítica. As serpentinas do condensador em instalações externas acumulam poeira, insetos e detritos que reduzem a eficiência da troca de calor e aumentam as horas de operação do compressor. Uma inspeção visual mensal e uma limpeza com ar comprimido das aletas do condensador, combinadas com uma verificação trimestral da carga de refrigerante e uma análise anual do óleo do compressor, prolongarão significativamente a vida útil do equipamento e reduzirão o consumo de energia. A calibração do registrador de temperatura deve ser realizada pelo menos anualmente em relação a um termômetro de referência certificado para garantir que os dados de temperatura registrados permaneçam legalmente defensáveis para auditorias de segurança alimentar. Finalmente, as fundações dos tanques e as estruturas de suporte devem ser inspecionadas anualmente quanto a corrosão, recalque ou fissuras, particularmente em regiões com solos agressivos ou geadas sazonais. Um tanque que sai do nível mesmo em alguns graus pode afetar as cargas dos rolamentos do agitador, a precisão do sensor de nível de líquido e a drenagem completa durante o CIP – pequenos investimentos em manutenção no nível da fundação evitam problemas operacionais muito maiores a jusante.
Como uma linha de produção de processamento de purê de frutas com caroço transforma frutas frescas em produtos prontos para o mercado? As frutas de caroço – incluindo pêssego, damasco, ameixa, cereja, manga e azeitona – estão entre as categorias de frutas mais valiosas comercialmente na indústria global de alimentos e bebidas. Seus ricos perfis de sabor, doçura natural e alto conteúdo nutricional os tornam candidatos ideais para uma ampla gama de produtos processados: desde purês de frutas puras e pastas aromatizadas até recheios de panificação, bases de geléia e aditivos para bebidas. No entanto, a conversão de frutas frescas com caroço em um purê estável e de alta qualidade requer uma linha de produção cuidadosamente projetada que atenda aos desafios estruturais e bioquímicos únicos que essas frutas apresentam – especialmente o caroço duro no centro. Este artigo examina o completo linha de produção de processamento de purê de frutas com caroço em detalhes práticos, cobrindo cada estágio de processamento, o equipamento envolvido e os resultados específicos do produto que a linha pode suportar. Recepção e Pré-Separação de Matéria Prima O processo de produção começa com a recepção e inspeção da fruta crua que chega. Os frutos de caroço são altamente perecíveis e sensíveis a hematomas, o que significa que o manuseio rápido e cuidadoso na fase de recepção é fundamental para preservar a qualidade da polpa e minimizar a oxidação. Na entrega, os lotes de frutas são pesados, amostrados e testados quanto aos principais parâmetros de qualidade, incluindo Brix (teor de açúcar), pH, uniformidade de cor e taxa de defeitos visíveis. A pré-classificação é realizada em transportadores de rolos ou vibratórios, onde frutas danificadas, muito maduras ou subdimensionadas são removidas – manualmente ou por meio de sistemas de classificação óptica equipados com câmeras de infravermelho próximo (NIR). Para linhas de produtos premium, como purê de mel e pêssego ou purê de cereja de variedade única, especificações rígidas de matéria-prima são aplicadas nesta fase para garantir sabor e consistência de cor no produto final. As frutas que passam na inspeção seguem para lavagem, enquanto o material rejeitado é desviado para fluxos de uso secundário ou processamento de resíduos. Lavagem, descaroçamento e polpação Após a classificação, as frutas entram em um sistema de lavagem em vários estágios. Isso normalmente consiste em um tanque de flotação para imersão inicial e remoção de detritos, seguido por um enxágue por pulverização de alta pressão para eliminar microorganismos superficiais, resíduos de agroquímicos e partículas de solo. A temperatura da água e os níveis de dosagem de cloro ou ozônio no sistema de lavagem são controlados de acordo com protocolos de segurança alimentar e requisitos de conformidade do mercado de exportação. A destonagem é a etapa tecnicamente mais exigente, exclusiva do processamento de frutas com caroço. O caroço deve ser completamente separado da polpa sem contaminar o fluxo de purê – fragmentos de caroço são um risco crítico para a segurança alimentar. As máquinas industriais de descaroçamento de pêssego, damasco e ameixa usam uma combinação de lâminas divisoras e escovas ou pás rotativas para liberar o caroço da polpa circundante. Para frutas de caroço menores, como cereja, descaroçadores centrífugos de alta velocidade ou sistemas de ejeção pneumática são mais apropriados. Frutas duras como a azeitona requerem uma abordagem especializada. Os descaroçadores de azeitona normalmente usam rolos contra-rotativos ou cabeças de corte calibradas para a proporção específica entre caroço e polpa da variedade de azeitona que está sendo processada. Independentemente do tipo de fruta, uma unidade de detecção de metais ou inspeção por raios X deve ser instalada a jusante do descaroçador para verificar se nenhum fragmento de caroço passou. Depois de descaroçada, a polpa do fruto segue para o despolpador-finalizador, que rompe o tecido e força o purê através de uma peneira de aço inoxidável. Os tamanhos de abertura da tela são selecionados com base na textura desejada do purê: telas mais grossas (1,0–2,0 mm) para produtos rústicos ou de panificação, telas mais finas (0,4–0,8 mm) para purês suaves para bebidas. Um finalizador de segunda passagem refina ainda mais a textura e remove qualquer fibra restante ou fragmentos de sementes. Inativação e mistura de enzimas O purê de frutas frescas com caroço contém enzimas naturais – particularmente polifenol oxidase (PPO) e peroxidase – que causam escurecimento rápido e degradação do sabor quando o tecido é rompido. A inativação enzimática é, portanto, uma etapa crítica em termos de tempo que deve ocorrer o mais rápido possível após a polpação. Os dois principais métodos utilizados nas linhas industriais de purê de frutas com caroço são: Processamento hot break: o purê é rapidamente aquecido a 85–95°C usando um trocador de calor tubular ou de superfície raspada imediatamente após a polpação. Este método produz um purê mais estável, de cor mais brilhante e com maior viscosidade, tornando-o ideal para recheios de panificação e bases de geléias. Cold break com dosagem de ácido ascórbico: o purê é mantido em baixa temperatura e tratado com ácido ascórbico (vitamina C) como antioxidante. Essa abordagem preserva melhor os compostos aromáticos voláteis e notas de sabor fresco, tornando-a preferida para purês de frutas premium e aditivos para bebidas. Após a inativação enzimática, o purê entra na etapa de mistura e padronização. Aqui, o Brix e o pH são medidos em linha e ajustados para atender às especificações do produto. Para produtos aromatizados, como purê de mel e pêssego, adoçantes, concentrados de sabor ou acidulantes são adicionados nesta fase usando um sistema de dosagem integrado ao tanque de mistura. A mistura é realizada sob cisalhamento controlado para garantir distribuição homogênea sem geração excessiva de espuma. Opções de concentração, pasteurização e preservação Dependendo da aplicação pretendida, o purê de frutas com caroço pode ser processado em forma concentrada ou mantido em Brix natural antes do tratamento térmico. A concentração evaporativa usando um evaporador de filme descendente reduz o teor de água sob vácuo, normalmente elevando o Brix natural do purê de pêssego ou damasco (10–14° Brix) até 28–36° Brix para aplicações à base de geléia. A concentração reduz os custos de transporte e armazenamento e prolonga a vida útil, mantendo a intensidade do sabor quando realizada sob vácuo a baixas temperaturas. A pasteurização é a principal etapa de preservação térmica de purês de frutas com caroço não destinados à embalagem asséptica. A tabela a seguir resume os parâmetros típicos de pasteurização por tipo de produto: Tipo de produto Temperatura de pasteurização. Tempo de espera Formato de embalagem Purê de frutas puras (frescas) 85–90°C 15–30 segundos Bolsa / banheira refrigerada Recheio de padaria / base de geléia 90–95°C 30–60 segundos Saco-em-tambor asséptico Aditivo para bebidas 95–110°C (UHT) 4–15 segundos Caixa asséptica / IBC Purê congelado Pré-congelamento a 85°C 15 segundos Bloco congelado/IQF Para mercados de exportação ou aplicações que exigem estabilidade de armazenamento à temperatura ambiente, o processamento asséptico é a rota preferida. O purê é aquecido a temperaturas UHT em um trocador de calor de superfície raspada – essencial para produtos viscosos que sujariam os trocadores de placas padrão – e depois colocado em sacos pré-esterilizados, tambores ou IBCs sob condições estéreis. Este formato domina o comércio de ingredientes industriais para purês de frutas com caroço usados na fabricação de iogurtes, smoothies e confeitos. Enchimento, embalagem e armazenamento refrigerado A etapa de envase deve corresponder ao formato de embalagem selecionado para cada linha de produto. Purê de pêssego com sabor de varejo ou embalagens de frutas para consumo direto são envasados em copos, bolsas ou potes em máquinas de envase de pistão ou rotativas com precisão servo-acionada. Recheios de padaria e bases de geléia destinados ao uso em serviços de alimentação são envasados em formatos de saco em tambor asséptico de 20 kg ou 200 kg usando enchedores de saco assépticos com fluxo de nitrogênio estéril para evitar oxidação. Para a produção de purê congelado, os recipientes cheios são passados através de um freezer espiral ou túnel de explosão para levar a temperatura central a -18°C ou menos antes da paletização. As linhas IQF (Individually Quick Frozen) também são usadas para porções de purê de frutas com caroço, produzindo pellets ou discos congelados que são convenientes para dosagem em porções na fabricação de alimentos posteriores. O projeto de instalações de armazenamento refrigerado é parte integrante da linha de produção. Purês resfriados requerem armazenamento entre 0–4°C e umidade controlada para evitar condensação na embalagem. Os produtos congelados são mantidos entre -18°C e -22°C. A rotação de estoque adequada, primeiro a entrar, primeiro a sair (FIFO), combinada com a rastreabilidade eletrônica de lotes, garante que nenhum produto ultrapasse o prazo de validade especificado antes do envio. Adaptando a linha para diferentes variedades de frutas com caroço Uma das considerações de projeto mais importantes para uma linha de produção de processamento de purê de frutas com caroço é a flexibilidade entre variedades de frutas. Pêssegos e damascos têm polpa relativamente macia e configurações de caroço sem caroço que são fáceis de manusear em alto rendimento. As ameixas, por outro lado, costumam ter variedades de pedras aderentes nas quais o caroço adere firmemente à polpa, exigindo maior torque do despedaçador e seleção mais cuidadosa da tela. As cerejas são pequenas e ricas em pigmentos de antocianina que podem manchar as superfícies dos equipamentos e requerem ciclos CIP frequentes. A Mango requer uma etapa adicional de gerenciamento de fibra devido à sua rede de fibra longa e grossa que pode entupir as telas do finalizador. O processamento da azeitona para purê ou pasta apresenta complexidade adicional devido ao alto teor de polifenóis e à diferente estrutura celular da fruta. As linhas de purê de azeitona normalmente incluem uma etapa de malaxação – mistura lenta da pasta triturada para promover a coalescência das gotas de óleo e o desenvolvimento do sabor – antes dos estágios de despolpamento e acabamento usados para outras frutas de caroço. Uma linha de produção bem projetada deve acomodar trocas de produtos com tempo de inatividade mínimo. Isso significa usar acessórios de liberação rápida, superfícies molhadas compatíveis com CIP, conjuntos de telas intercambiáveis para o despolpador-acabador e receitas de controlador lógico programável (PLC) que ajustam automaticamente as velocidades do transportador, as temperaturas de pasteurização e os pontos de ajuste Brix ao alternar entre tipos de frutas ou qualidades de produtos. A capacidade de processar múltiplas variedades de frutas com caroço em uma única linha melhora significativamente a utilização de ativos e reduz o custo de capital por SKU.
O que torna uma linha moderna de processamento de laticínios eficiente e segura? O processamento de laticínios evoluiu dramaticamente nas últimas décadas. Hoje linhas de produção de laticínios não são mais simples configurações de processamento em lote – são sistemas altamente integrados que combinam tratamento térmico, embalagem estéril, controle de fermentação e gerenciamento da cadeia de frio em um fluxo de trabalho contínuo. Para os fabricantes de laticínios, compreender a estrutura e a função de cada segmento dentro de uma linha completa de processamento de laticínios é essencial não apenas para manter a qualidade do produto, mas também para alcançar eficiência operacional, conformidade regulatória e rentabilidade a longo prazo. Linha de produção de leite UHT: o padrão para maior vida útil O processamento em temperatura ultra-alta (UHT) é uma das tecnologias mais utilizadas na indústria global de laticínios. Uma linha de produção de leite UHT aquece o leite a temperaturas entre 135°C e 150°C durante dois a quatro segundos, elimineo efetivamente todos os microrganismos patogênicos e deteriorantes. Isto permite que o produto final permaneça estável durante até 12 meses sem refrigeração – uma grande vantagem para mercados de exportação e regiões com cadeias de frio subdesenvolvidas. Os principais equipamentos em uma linha UHT incluem tanque de equilíbrio, unidade de desaeração, homogeneizador, trocador de calor tubular ou de placas e máquina de envase asséptico. Cada componente desempenha um papel crítico. O homogeneizador reduz o tamanho dos glóbulos de gordura para evitar a separação do creme, enquanto a envasadora asséptica garante que o leite esterilizado seja embalado em ambiente estéril, eliminando o risco de contaminação pós-processo. Os formatos de embalagem comumente usados incluem caixas Tetra Pak, garrafas HDPE e bolsas assépticas. Um desafio comum no processamento UHT é a incrustação – o acúmulo de proteínas desnaturadas pelo calor e depósitos de fosfato de cálcio nas superfícies do trocador de calor. Para resolver isso, os sistemas UHT modernos são equipados com sistemas Clean-In-Place (CIP) que circulam automaticamente os agentes de limpeza pelo equipamento após cada operação de produção, mantendo a eficiência térmica e reduzindo o tempo de inatividade. Linha de produção de leite pasteurizado: equilibrando segurança e frescor Ao contrário do leite UHT, o leite pasteurizado é tratado a temperaturas mais baixas – normalmente 72°C durante 15 segundos no método HTST (High Temperature Short Time) – o que elimina bactérias nocivas enquanto preserva mais o sabor natural, o perfil nutricional e os compostos bioativos do leite. O leite pasteurizado deve ser refrigerado e geralmente tem vida útil de 7 a 21 dias, dependendo da embalagem e do manejo pós-pasteurização. Uma linha completa de produção de leite pasteurizado inclui tanques de recepção e armazenamento de leite cru, trocador de calor a placas para pasteurização e resfriamento, homogeneizador, unidade de padronização (para controle de teor de gordura) e máquina de envase. A unidade de padronização é particularmente importante para operações em grande escala, pois permite que os fabricantes atendam consistentemente às especificações de teor de gordura, como leite integral (3,5%), semidesnatado (1,5–1,8%) ou desnatado (menos de 0,5%). O monitoramento da temperatura é um ponto crítico de controle em toda a linha de leite pasteurizado. Sensores automatizados registram e registram continuamente as temperaturas em todas as etapas do processamento. Se a temperatura no tubo de retenção cair abaixo do limite exigido, uma válvula de desvio redireciona automaticamente o leite para reprocessamento – um mecanismo de segurança integrado que evita que produtos subprocessados cheguem ao enchimento. Salas de leite em fazendas de laticínios: a base da qualidade do leite cru A qualidade de qualquer produto lácteo começa, em última análise, na fonte: a fazenda leiteira. Uma sala de leite bem projetada — também chamada de sala de ordenha ou instalação de ordenha — é o primeiro estágio da linha de produção de laticínios e tem impacto direto na carga microbiana e na contagem de células somáticas do leite cru. Salas de leite mal conservadas podem introduzir contaminação difícil de eliminar, mesmo com processamento térmico posterior. As modernas salas de leite das fazendas leiteiras são equipadas com sistemas de ordenha automática (AMS), tanques de resfriamento de leite a granel, unidades de filtragem em linha e sistemas de limpeza CIP. O tanque de resfriamento do leite a granel resfria rapidamente o leite cru da temperatura corporal da vaca (~38°C) para menos de 4°C dentro de duas horas após a ordenha — a janela crítica para limitar a proliferação bacteriana. A construção em aço inoxidável em toda a sala de leite garante superfícies higiênicas, fáceis de limpar e resistentes à corrosão. Os principais indicadores de desempenho monitorados na sala de leite da fazenda incluem: Contagem bacteriana total (TBC): deve estar abaixo de 100.000 UFC/mL para leite cru Grau A Contagem de Células Somáticas (CCS): valores acima de 200.000 células/mL podem indicar mastite no rebanho Temperatura do leite na coleta: deve permanecer ≤4°C durante o armazenamento e transporte Resíduos de antibióticos: testes de rotina são necessários antes que o leite entre em qualquer linha de processamento Investir em infraestruturas agrícolas de alta qualidade não é opcional – é o pré-requisito para a produção de produtos lácteos seguros e de qualidade superior no futuro. Linha de produção de fermentação de iogurte: controle de precisão para qualidade consistente A produção de iogurte requer uma abordagem totalmente diferente em comparação ao processamento de leite fluido. A linha de produção de fermentação de iogurte envolve o controle cuidadoso da atividade microbiana para converter a lactose do leite em ácido láctico, o que reduz o pH e faz com que as proteínas do leite gelifiquem. O resultado é um produto com sabor picante característico e textura espessa. A linha normalmente produz iogurte endurecido (fermentado no recipiente final), iogurte mexido (fermentado em um tanque e depois agitado) ou iogurte bebível, cada um exigindo diferentes configurações de equipamentos. As etapas principais em uma linha de produção de fermentação de iogurte são as seguintes: Passo Processo Parâmetro chave 1 Padronização e mistura de leite Conteúdo de gordura e proteína 2 Homogeneização Pressão de 150–200 bar 3 Tratamento térmico 90–95°C por 5 minutos 4 Resfriamento e inoculação de cultura inicial Temperatura de inoculação de 42–44°C 5 Fermentação pH alvo 4,2–4,6 6 Resfriamento e enchimento Abaixo de 20°C antes do enchimento A cultura starter usada – normalmente uma combinação de Streptococcus thermophilus and Lactobacillus delbrueckii subsp. bulgaricus — deve ser dosado com precisão e adicionado na temperatura correta para garantir uma atividade de fermentação consistente. O monitoramento automatizado do pH nos tanques de fermentação permite que os operadores interrompam a fermentação precisamente quando a acidez desejada é atingida, evitando a acidificação excessiva que resultaria em um produto excessivamente ácido. Integração e automação em toda a linha de processamento de laticínios Uma instalação de laticínios competitiva não opera cada linha de produção isoladamente. As modernas fábricas de processamento de laticínios integram suas linhas de UHT, pasteurização, recepção agrícola e fermentação por meio de um sistema SCADA (Controle de Supervisão e Aquisição de Dados) centralizado. Isso permite que os gerentes de fábrica monitorem dados de processos em tempo real, detectem anomalias, programem ciclos CIP e gerem relatórios de produção – tudo a partir de uma única interface de controle. A automação também desempenha um papel crítico na eficiência energética. Os sistemas de recuperação de calor em linhas de pasteurização e UHT podem recuperar até 94% da energia térmica utilizada no aquecimento, reduzindo drasticamente o consumo de vapor. Os acionamentos de frequência variável em bombas e compressores reduzem ainda mais o consumo de eletricidade. Para instalações que visam certificações de sustentabilidade ou que procuram reduzir custos operacionais, estes investimentos normalmente têm retorno dentro de dois a três anos. A rastreabilidade é outra área em que a integração proporciona valor mensurável. Ao vincular os registros de lotes desde a ingestão de leite agrícola até o processamento, embalagem e distribuição, os fabricantes de laticínios podem responder a incidentes de segurança alimentar com rapidez e precisão – isolando os lotes de produtos afetados em minutos, em vez de dias. Este nível de rastreabilidade é cada vez mais exigido pelos retalhistas e entidades reguladoras nos principais mercados. Escolhendo a configuração correta da linha de produção de laticínios A seleção da combinação certa de linhas de produção depende de vários fatores: mix de produtos alvo, capacidade de processamento diário, geografia do mercado, infraestrutura disponível e orçamento de capital. Um pequeno laticínio regional que atende mercados locais de produtos frescos pode priorizar uma linha de leite pasteurizado com uma unidade de fermentação de iogurte. Um grande processador orientado para a exportação, pelo contrário, investirá fortemente na capacidade UHT e na tecnologia de embalagem asséptica. Ao avaliar os fornecedores de equipamentos, os compradores devem olhar além do preço de compra inicial e examinar o custo total de propriedade – incluindo o consumo de energia, a disponibilidade de peças sobressalentes, a cobertura do serviço pós-venda e o histórico do fornecedor com instalações de escala semelhante. Os testes em escala piloto antes do comissionamento da linha completa também podem evitar erros dispendiosos, especialmente para novas categorias de produtos ou composições incomuns de leite cru. Em última análise, uma linha de produção de laticínios bem configurada não é apenas um bem de capital – é a espinha dorsal operacional de uma marca de laticínios. Obter a tecnologia, o layout e os controles de processo desde o início determina a qualidade do produto, o tempo de produção e a capacidade de dimensionar a capacidade à medida que a demanda do mercado cresce.
Shanghai Yi Yang Fluid Technology Co., Ltd. é uma empresa de engenharia de fluidos especializada em laticínios, processamento profundo de frutas e vegetais, refrigerantes, condimentos, produtos de saúde e outros projetos prontos para uso. Estamos empenhados em nos tornarmos uma marca de engenharia de alimentos além das marcas estrangeiras, fornecendo soluções integradas de engenharia e equipamentos de alimentos, integrando design, processamento, fabricação, instalação e gerenciamento de engenharia para clientes de alimentos nacionais e estrangeiros. Personalizamos todos os tipos de equipamentos não padronizados (aço inoxidável) para os clientes; Fornecer instalação e comissionamento de equipamentos, máquinas individuais, tubulações, instalações elétricas e de instrumentos; Com base nas necessidades do cliente, oferecemos uma gama completa de serviços integrados, desde planejamento preliminar, consultoria, cálculo de custos, projeto de engenharia, gerenciamento de projetos, avaliação de projetos e manutenção de sistemas. A empresa possui uma forte força técnica, rica experiência na fabricação de produtos, um grupo de pessoal técnico e de engenharia, uma divisão de projeto mecânico e fabricação e profissionais de campo de controle automático, com mais de 10 anos de experiência no setor. Contamos com empresas alimentícias bem conhecidas e faculdades da indústria leve no país e no exterior, e aprendemos constantemente tecnologia avançada no país e no exterior para melhorar o design e a tecnologia. Adotamos o modo de gestão avançado, orientado para as pessoas, estabelecemos a cultura empresarial (confiança, prudência, responsabilidade, comunicação, felicidade), construímos uma equipa profissional internacional competitiva, dedicada a servir clientes alimentares nacionais e estrangeiros. Com um alto grau de profissionalismo, conceito de design avançado, qualidade confiável do produto, sistema de serviço pós-venda, oferecemos aos clientes novos e antigos produtos mais práticos e mais inteligentes.
Shanghai Yi Yang Fluid Technology Co., Ltd. é uma empresa de engenharia de fluidos especializada em laticínios, processamento profundo de frutas e vegetais, refrigerantes, condimentos, produtos de saúde e outros projetos prontos para uso. Estamos empenhados em nos tornarmos uma marca de engenharia de alimentos além das marcas estrangeiras, fornecendo soluções integradas de engenharia e equipamentos de alimentos, integrando design, processamento, fabricação, instalação e gerenciamento de engenharia para clientes de alimentos nacionais e estrangeiros. Personalizamos todos os tipos de equipamentos não padronizados (aço inoxidável) para os clientes; Fornecer instalação e comissionamento de equipamentos, máquinas únicas, tubulações, elétricas e de instrumentos; Com base nas necessidades do cliente, oferecemos uma gama completa de serviços integrados, desde planejamento preliminar, consultoria, cálculo de custos, projeto de engenharia, gerenciamento de projetos, avaliação de projetos e manutenção de sistemas. A empresa possui uma forte força técnica, rica experiência na fabricação de produtos, um grupo de pessoal técnico e de engenharia, uma divisão de projeto mecânico e fabricação e profissionais de campo de controle automático, com mais de 10 anos de experiência no setor. Contamos com empresas alimentícias bem conhecidas e faculdades da indústria leve no país e no exterior, e aprendemos constantemente tecnologia avançada no país e no exterior para melhorar o design e a tecnologia. Adotamos o modo de gestão avançado, orientado para as pessoas, estabelecemos a cultura empresarial (confiança, prudência, responsabilidade, comunicação, felicidade), construímos uma equipa profissional internacional competitiva, dedicada a servir clientes alimentares nacionais e estrangeiros. Com um alto grau de profissionalismo, conceito de design avançado, qualidade confiável do produto, sistema de serviço pós-venda, oferecemos aos clientes novos e antigos produtos mais práticos e mais inteligentes.
Shanghai Yi Yang Fluid Technology Co., Ltd. é uma empresa de engenharia de fluidos especializada em laticínios, processamento profundo de frutas e vegetais, refrigerantes, condimentos, produtos de saúde e outros projetos prontos para uso. Estamos empenhados em nos tornarmos uma marca de engenharia de alimentos além das marcas estrangeiras, fornecendo soluções integradas de engenharia e equipamentos de alimentos, integrando design, processamento, fabricação, instalação e gerenciamento de engenharia para clientes de alimentos nacionais e estrangeiros. Personalizamos todos os tipos de equipamentos não padronizados (aço inoxidável) para os clientes; Fornecer instalação e comissionamento de equipamentos, máquinas únicas, tubulações, elétricas e de instrumentos; Com base nas necessidades do cliente, oferecemos uma gama completa de serviços integrados, desde planejamento preliminar, consultoria, cálculo de custos, projeto de engenharia, gerenciamento de projetos, avaliação de projetos e manutenção de sistemas. A empresa possui uma forte força técnica, rica experiência na fabricação de produtos, um grupo de pessoal técnico e de engenharia, uma divisão de projeto mecânico e fabricação e profissionais de campo de controle automático, com mais de 10 anos de experiência no setor. Contamos com empresas alimentícias bem conhecidas e faculdades da indústria leve no país e no exterior, e aprendemos constantemente tecnologia avançada no país e no exterior para melhorar o design e a tecnologia. Adotamos o modo de gestão avançado, orientado para as pessoas, estabelecemos a cultura empresarial (confiança, prudência, responsabilidade, comunicação, felicidade), construímos uma equipa profissional internacional competitiva, dedicada a servir clientes alimentares nacionais e estrangeiros. Com um alto grau de profissionalismo, conceito de design avançado, qualidade confiável do produto, sistema de serviço pós-venda, oferecemos aos clientes novos e antigos produtos mais práticos e mais inteligentes.
Detalhes de contato
Production Address: Nº 9188 Chuannan Fenggong Road, distrito de Fengxian, Xangai
Office Address: Sala 603, Edifício 57, No. 260 Maoyuan Road, Distrito de Fengxian, Xangai
TEL: 86-18221904658
E-mail: [email protected]
Link rápido
Product
Solicitar orçamento personalizado Precisa de algo especial? Estamos aqui para ajudar.